Taśma z nowego srebra (alpaka)

WŁAŚCIWOŚCI MECHANICZNE TAŚMY Z NOWEGO SREBRA EN 1652 / EN 1654

OznaczeniaWytrzymałość na rozciąganie RmUmowna granica plastyczności przy 0.2% Rp0.2Wydłużenie 1)Twardość HV
N/mm²N/mm²A50mmmin.max.
MateriałStan metalurgicznymin.max.dla grubości do 0.25 mm (włącznie)dla grubości powyżej 0.25 mm
SymboliczneLiczbowemin.min.
CuNi12Zn24CW403JR360360430(max. 230)3545––
H080–––––80110
R430430510(min. 230)815––
H110–––––110150
R490490580(min. 400)58––
H150–––––150180
––
R550550640(min. 480)–3––
H170–––––170200
––
R620620710(min. 580)–2––
H190–––––190220
CuNi18Zn20CW409JR380380450(max. 250)2737––
H085–––––85115
R450450520(min. 250)918––
H115–––––115160
R500500590(min. 410)35––
H160–––––160190
R580580670(min. 510)–2––
H180–––––180210
R640640730(min. 600)––––
H200–––––200230
CuNi18Zn27CW410JR390390470(max. 280)3040––
H090–––––90120
R470470540(min. 280)1120––
H120–––––120170
R540540630(min. 450)35––
H170–––––170200
R600600700(min. 550)–2––
H190–––––190220
R700700800(min. 660)––––
H220–––––220250
UWAGA – Liczby w nawiasach nie są wymaganiami normy i podano je wyłącznie w celach informacyjnych. 1) Podane wartości mają charakter orientacyjny i są oparte na EN 1652 i EN 1654
OznaczenieSkład chemiczny w % (mm)
SymboliczneLiczboweENMin. CuMax. CuMax. FeMax. MnMin. NiMax. NiMax. PbMax. SnMin. ZnInne łącznie max.
CuNi12Zn24CW403JEN 1654 / EN 165263.066.00.30.511.013.00.030.0Rest0.2
CuNi18Zn20CW409JEN 1654 / EN 165260.063.00.30.517.019.00.030.03Rest0.2
CuNi18Zn27CW410JEN 1654 / EN 165253.056.00.30.517.019.00.030.03Rest0.2

UWAGA / EN 1652 i EN 13599: Suma pozostałych pierwiastków, z wyjątkiem Cu, jest zdefiniowana jako suma udziałów Ag, As, Bi, Cd, Co, Cr, Fe, Mn, Ni, O, P, Pb, S, Sb, Se, Si, Sn, Ti i Zn, z wyłączeniem każdego pierwiastka, dla którego wartość jest określona indywidualnie.

TOLERANCJE GRUBOŚCI EN 13599 / EN 1652

Grubość nominalnaTolerancja grubości dla szerokości nominalnych wg EN 13599/ EN 1652
>≤10 < i ≤ 200200 < i ≤ 350350 < i ≤ 700700 < i ≤ 10001000 < i ≤ 1250
normalna (Klasa A)specjalna (Klasa B)
0.05 1)0.1± 10% 2)–––––
0.10.2± 0.010± 0.007± 0.015–––
0.20.3± 0.015± 0.010± 0.020± 0.03± 0.04–
0.30.4± 0.018± 0.012± 0.022± 0.04± 0.05± 0.07
0.40.5± 0.020± 0.015± 0.025± 0.05± 0.06± 0.08
0.50.8± 0.025± 0.018± 0.030± 0.06± 0.07± 0.09
0.81.2± 0.030± 0.022± 0.040± 0.07± 0.09± 0.10
1.21.8± 0.035± 0.028± 0.06± 0.08± 0.10± 0.11
1.82.5± 0.045± 0.035± 0.07± 0.09± 0.11± 0.13
2.53.2± 0.055± 0.040± 0.08± 0.10± 0.13± 0.17
3.24.0––± 0.10± 0.12± 0.15± 0.20
4.05.0––± 0.12± 0.14± 0.17± 0.23
5.06.0––± 0.14± 0.16± 0.20± 0.26

Wymiary w mm. 1) Z uwzględnieniem wartości 0.05. 2) ± 10% grubości nominalnej

TOLERANCJA GRUBOŚCI DLA MATERIAŁU POWLEKANEGO

EN 13148. Grubość taśmy cynowanej musi spełniać wymaganą kombinację tolerancji grubości taśmy (tabela powyżej) oraz zakresu grubości zamówionych powłok, dla obu stron.
EN 14436. Grubość taśmy przed cynowaniem musi być zgodna z przybliżonymi tolerancjami podanymi w powyższej tabeli. Tolerancja grubości taśmy cynowanej musi uwzględniać minimalną i maksymalną grubość powłoki.

TOLERANCJE SZEROKOŚCI TAŚM

Grubość nominalna tStandardowe tolerancje cięcia wzdłużnego VINCO 2)Tolerancje szerokości dla szerokości nominalnych wg EN 13599/ EN 1654
<≤3-1515-5050-150>150do 50 włączniepowyżej 50 do 100 włączniepowyżej 100 do 200 włączniepowyżej 200 do 350 włączniepowyżej 350 do 500 włączniepowyżej 500 do 700 włączniepowyżej 700 do 1250 włącznie
0,050,1––––0;+0,21)––––––
0,10,20;+0,153)0;+0,153)0;+0,153)0;+0,23)0;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,20,40;+0,150;+0,150;+0,150;+0,20;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,410;+0,170;+0,180;+0,20;+0,240;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
11,50;+0,20;+0,20;+0,20;+0,30;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
1,52na zapytanie0;+0,260;+0,30;+0,320;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
22,5na zapytanie0;+0,260;+0,30;+0,320;+0,50;+0,60;+0,70;+1,20;+1,50;+2,00;+2,5
2,53na zapytaniena zapytanie0;+0,320;+0,350;+1,00;+1,10;+1,20;+1,50;+2,00;+2,50;+3,0
35na zapytaniena zapytanie0;+0,320;+0,350;+2,00;+2,30;+2,50;+3,00;+4,00;+5,00;+6,0

Wymiary w mm. 1) Z uwzględnieniem wartości t=0.05 2) Możliwe są inne, węższe tolerancje wymiarowe na podstawie umowy handlowej . 3) Z uwzględnieniem wartości t=0,1

TOLERANCJE DŁUGOŚCI 13599

Tolerancje długości blach grubych, blach cienkich i taśm ciętych na długość do 5000 mm.
DługośćGrubość nominalnaTolerancja długości
W stanie po walcowaniu (M)do 25 włącznie±50
Długość stała (F)5 i więcej0; +10
powyżej 5 do 10 włącznie0; +15

Wymiary w mm.

TOLERANCJE WYGIĘCIA KRAWĘDZI

Szerokość nominalna (W)Tolerancje krzywizny krawędzi na podstawie umowy handlowejTolerancje krzywizny krawędzi zgodnie z normą EN 13599
Maksymalne odchylenie 1000 mm Grubość (t)Maksymalne odchylenie 1000 mm Grubość (t)
t ≤ 1.20 mmt > 1.20 mmt ≤ 0.5 mm0.5 < t ≤ 1.20 mm1.20 < t ≤ 2.50 mm2.50 < t ≤ 3.20 mm3.20 < t ≤ 5.00 mm
3 ≤ W < 62.504.00–––––
6 < W ≤  102.003.00–––––
10 < W ≤  151.001.507.00 1)10.00–––
15 < W ≤  201.001.504.006.008.00––
20 < W ≤  300.501.004.006.008.00––
30 < W ≤  500.501.003.004.006.007.00*under a commercial agreement
50 < W ≤  3500.501.002.003.004.005.00
350 < W ≤  1250––2.003.004.005.00

MATERIAŁ SUROWY

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w drodze porozumienia między klientem a dostawcą przy zapytaniu ofertowym oraz w zamówieniu. Zwykle na produktach walcowanych na zimno pozostaje cienka resztkowa warstwa smaru, co jest dopuszczalne, o ile nie określono inaczej.

CHROPOWATOŚĆ EN 1654

Należy to uzgodnić między klientem a dostawcą przy zapytaniu ofertowym i potwierdzaniu zamówienia.

STAN POWIERZCHNI EN 13599

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w drodze porozumienia między klientem a dostawcą w zapytaniu ofertowym oraz w zamówieniu. Zwykle na produktach ciągnionych na zimno pozostaje cienka resztkowa warstwa smaru, co jest dopuszczalne, o ile nie określono inaczej. Odbarwienia są dopuszczalne, pod warunkiem że nie są szkodliwe dla użytkowania produktu.

POWŁOKI CYNOWE

Powłoki cynowe do taśm oraz taśm z miedzi i stopów miedzi:
Rodzaj powłokiNorma
ElectrolyticEN 14436
Hot dipEN 13148

ELEKTROLITYCZNA EN 14436

RODZAJE PROCESÓW CYNOWANIA ELEKTROLITYCZNEGO ORAZ RODZAJE POWŁOK CYNOWYCH I STOPÓW CYNY EN 14436
ProcesOpis
Proces wytwarzania matowych powłok elektrolitycznych.Jest to standardowe wykończenie uzyskiwane w tradycyjnej kąpieli elektrolitycznej.
Proces wytwarzania błyszczących powłok elektrolitycznych.Powłoki o błyszczącym wyglądzie uzyskuje się w kąpielach zawierających jeden lub więcej odpowiednich środków nabłyszczających. Ich obecność może być niepożądana w późniejszych procesach przetapiania lub lutowania miękkiego. Mogą one natomiast korzystnie wpływać na właściwości cierne (niskie tarcie lub styki ślizgowe).
Proces wytwarzania elektrolitycznych powłok nabłyszczanych przez przetopienie.Elektrolityczne powłoki nabłyszczane przez przetopienie uzyskuje się, podgrzewając matową powłokę elektrolityczną przez kilka sekund powyżej temperatury topnienia, a następnie ją schładzając. Po ostygnięciu powłoki zachowują połysk. W praktyce nabłyszczania przez przetopienie nie stosuje się do powłok o grubości powyżej 5 μm (ryzyko spływania) ani do powłok, które są już błyszczące.

UWAGA – Elektrolityczne powłoki cynowe mogą podlegać samoistnemu wzrostowi metalicznych włókien (na przykład na skutek połączonego działania wilgoci i naprężeń mechanicznych). Zjawisko to jest wysoce niepożądane w zastosowaniach elektrotechnicznych (ryzyko zwarcia). Ryzyko jego wystąpienia można zmniejszyć poprzez rozjaśnianie przetopieniowe, stosowanie powłok ze stopu cyny i ołowiu lub wprowadzenie odpowiedniej podwarstwy.

RODZAJE POWŁOK ELEKTROLITYCZNYCH I STOPÓW CYNY WEDŁUG OBOWIĄZUJĄCEJ NORMY EN 14436

Grubość powłoki μmRodzaje powłok
min.max.Sn błyszcząca (Snb)Sn matowa (Snm)Sn rozjaśniana przetopieniowo (Snf)
1AsN/AAs
0.81.2AsN/A*
1.52.5BAsB – R
24B – CRB – R
36B – CRN/A
5B – CR – CN/A

UWAGA 1: Zastosowania:

  • N/A:  nie dotyczy
  • B:      poprawia przydatność do lutowania miękkiego
  • *:       zmniejsza siły tarcia
  • C:      odporność na korozję
  • R:      zmniejszenie rezystancji elektrycznej styku
  • As:    poprawiony wygląd

UWAGA 2: Podane wartości typowe mają charakter informacyjny i mogą zostać zmienione na podstawie porozumienia między klientem a dostawcą.

SKŁAD CYNY I STOPÓW CYNY EN 14436

Rodzaj powłokiOznaczenie materiałuSkład w % (udział masowy)
Min. SnInne, łącznie
Sn bright (Snb)Sn9999Remainder
Sn matt (Snm) or Sn flow-brightened (Snf)Sn99.5099.5Remainder

ZANURZENIOWA NA GORĄCO EN 13148

WYGLĄD EN 13148. CYNOWANIE ZANURZENIOWE NA GORĄCO
Grubości (wartości średnie) i preferowane zakresy grubości powłok:
GrubośćZakres grubościZastosowanie
µmµm
wartość średniaoddo włącznie
1.450.72.2Preventing surface oxidation, decorative appearance, reducing frictional forces.
213Preventing surface oxidation, decorative appearance, reducing frictional forces.
3.525Preventing corrosion
537Extending the useful life
7.5510To aid soft soldering
10713To aid soft soldering
Wygląd zależy od rodzaju chłodzenia warstwy ciekłej, rodzaju powłoki oraz techniki usuwania nadmiaru stopionego metalu. Powierzchnia może mieć wygląd błyszczący lub matowy albo stanowić połączenie obu. Wygląd powłoki nie wpływa na jej przydatność. Jeśli istnieją specjalne wymagania dotyczące wyglądu powłoki, wymagania te należy uzgodnić przy składaniu zapytania ofertowego i/lub zamówienia.
OznaczeniePrzybliżone odpowiedniki międzynarodowe
SymboliczneLiczboweENUSJaponia (JIS)Chiny (GB)
CuNi12Zn24CW403JEN 1654 / EN 1652C75700
CuNi18Zn20CW409JEN 1654 / EN 1652
CuNi18Zn27CW410JEN 1654 / EN 1652

TAŚMA Z NOWEGO SREBRA (ALPAKA): METAL NIEŻELAZNY

SKŁAD I CHARAKTERYSTYKA

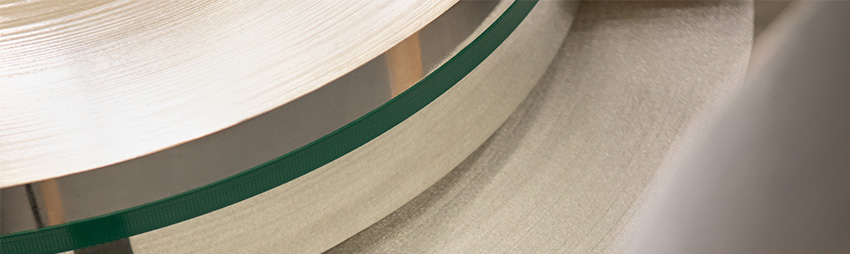
Taśma z nowego srebra jest wykonana ze stopu miedzi – głównego składnika – cynku i niklu, bardzo podobnego do srebra, lecz w ekonomicznej postaci. To połączenie metali nieżelaznych zapewnia wysoką odporność na korozję i ciągliwość. Trzy składy chemiczne uwzględnione w tym rodzaju taśmy podlegają normom EN 1654 i EN 1652 dla taśm z miedzi i stopów miedzi. Ponadto VINCO posiada certyfikat ISO 9001:2015, który w tym przypadku obejmuje sprzedaż i cięcie taśm ze stali i metali nieżelaznych, gwarantując optymalną obsługę na wszystkich poziomach.

Taśma z nowego srebra ma gęstość o wartości 8.7 kg/dm³ niezależnie od formatu dostawy. Masa i wymiary kręgu są obliczane niezależnie z uwzględnieniem średnicy wewnętrznej i zewnętrznej za pomocą kalkulatora masy. Z drugiej strony, w sekcji charakterystyka mechaniczna szczegółowo opisano wszystkie funkcjonalności i specyfikacje oparte na normie, z uwzględnieniem stanu metalurgicznego każdego ze składów chemicznych. Analizowane są przy tym: wytrzymałość na rozciąganie, umowna granica plastyczności, wydłużenie oraz twardość HV.
POWŁOKI I TOLERANCJE DLA TAŚM Z NOWEGO SREBRA

Powłoki dostępne w VINCO do dostawy taśm z nowego srebra są elektrolityczne (wg EN 14436) lub zanurzeniowe na gorąco (wg EN 13148). Oprócz powłok określonych w normach międzynarodowych, VINCO oferuje szeroką gamę powłok niestandardowych: mosiądzowanie, miedziowanie, niklowanie, inne, cynkowanie elektrolityczne, srebrzenie, malowane/lakierowane oraz cynowanie. Dostępna jest również opcja powłok selektywnych.

Tolerancje to dopuszczalne odchyłki taśmy z nowego srebra w zakresie grubości, szerokości, długości i ugięcia, pozwalające spełnić ustalone wymagania. W odniesieniu do tolerancji grubości materiałów powlekanych, grubość taśmy powlekanej musi być zgodna z odpowiednią kombinacją tolerancji grubości taśmy oraz zakresu grubości powłok po obu stronach. Wszystkie te wskaźniki są zdefiniowane w EN 13599 / EN 1654 w taki sposób, aby spełnione były określone normy. Wszystkie wartości można znaleźć w sekcji tolerancji karty produktu.