Taśma brązowa

WŁAŚCIWOŚCI MECHANICZNE TAŚMA BRĄZOWA EN 1652 / EN 1654

OznaczeniaWytrzymałość na rozciąganie RmUmowna granica plastyczności przy 0,2% Rp0.2WydłużenieTwardość HV
N/mm²A50mm dla grubości do 2.5 mm (włącznie) %A dla grubości powyżej 2.5 mm %
MateriałStan metalurgicznymin.maks.N/mm²min.maks.
Oznaczenie symbolamiOznaczenie liczbowemin.min.
CuSn4CW450KR290290390(max. 190)4050––
H070–––––70100
R390390490(min. 210)1113––
H115–––––115155
R480480570(min. 420)45––
H150–––––150180
R540540930(min. 490)3–––
H170–––––170200
R610610–(min. 540)––––
H190–––––190–
CuSn6CW452KH350350420(max. 300)4555–
H080–––––80110
R420420520(min. 260)1720––
H125–––––125165
R500500590(min. 450)810––
H160–––––160190
R560560650(min. 500)5–––
H180–––––180210
R640640730(min. 600)3–––
H200–––––200230
R720720–(min. 690)––––
H220–––––220–
CuSn8CW453KR370370450(max. 300)5060––
H90–––––90120
R450450550(min. 280)2023––
H135–––––136175
R540540630(min. 460)1316––
H170–––––170200
R600600690(min. 530)57––
H190–––––190220
R660660750(min. 620)3–––
H210–––––210240
R740740–(min. 700)2–––
H230–––––230–
CuSn3Zn9CW454KR430430520(330)68––
H140–––––140170
R510510600(430)35––
H160–––––160190
R580580690(520)–2––
H180–––––180210
R660660–(610)––––
H200–––––2008

UWAGA 1– Liczby w nawiasach nie są wymaganiami normy i podano je wyłącznie w celach informacyjnych.

OznaczenieSkład chemiczny w % (mm)
Min. CuMaks. FeMaks. NiMin. PMaks. PMaks. PbMin. SnMaks. SnMin. ZnMaks. ZnInne razem maks.
Oznaczenie symbolamiOznaczenie liczboweNorma europejska (EN)
CuSn4CW450KEN 1652/1654Rest0.10.20.010.40.023.54.5–0.20.2
CuSn6CW452KEN 1652/1654Rest0.10.20.010.40.025.57.0–0.20.2
CuSn8CW453KEN 1652/1654Rest0.10.20.010.40.027.58.5–0.20.2
CuSn3Zn9CW454KEN 1654Rest0.10.2–0.20.101.53.57.510.00.2

UWAGA / EN 1652 i EN 13599: Suma innych pierwiastków, z wyjątkiem Cu, jest definiowana jako suma udziałów Ag, As, Bi, Cd, Co, Cr, Fe, Mn, Ni, O, P, Pb, S, Sb, Se, Si, Sn, Ti i Zn, z wyłączeniem każdego pierwiastka, dla którego wartość jest określona indywidualnie.


TOLERANCJE GRUBOŚCI EN 13599 / EN 1652

Grubość nominalnaTolerancja grubości dla szerokości nominalnych według EN 13599/ EN 1652
>≤10 < i ≤ 200200 < i ≤ 350350 < i ≤ 700700 < i ≤ 10001000 < i ≤ 1250
normalna (Klasa A)specjalna (Klasa B)
0.05 1)0.1± 10% 2)–––––
0.10.2± 0.010± 0.007± 0.015–––
0.20.3± 0.015± 0.010± 0.020± 0.03± 0.04–
0.30.4± 0.018± 0.012± 0.022± 0.04± 0.05± 0.07
0.40.5± 0.020± 0.015± 0.025± 0.05± 0.06± 0.08
0.50.8± 0.025± 0.018± 0.030± 0.06± 0.07± 0.09
0.81.2± 0.030± 0.022± 0.040± 0.07± 0.09± 0.10
1.21.8± 0.035± 0.028± 0.06± 0.08± 0.10± 0.11
1.82.5± 0.045± 0.035± 0.07± 0.09± 0.11± 0.13
2.53.2± 0.055± 0.040± 0.08± 0.10± 0.13± 0.17
3.24.0––± 0.10± 0.12± 0.15± 0.20
4.05.0––± 0.12± 0.14± 0.17± 0.23
5.06.0––± 0.14± 0.16± 0.20± 0.26

Wymiary w mm. 1) Łącznie z wartością 0.05. 2) ± 10% grubości nominalnej

TOLERANCJA GRUBOŚCI DLA MATERIAŁU POWLEKANEGO

EN 13148. Grubość taśmy ocynowanej musi spełniać wymaganą kombinację tolerancji grubości taśmy (tabela powyżej) oraz zakresu grubości zamówionych powłok, dla obu stron.
EN 14436. Grubość taśmy przed cynowaniem musi być zgodna z przybliżonymi tolerancjami podanymi w tabeli powyżej. Tolerancja grubości taśmy ocynowanej musi uwzględniać minimalną i maksymalną grubość powłoki.

TOLERANCJE SZEROKOŚCI TAŚM

Grubość nominalna tStandardowe tolerancje cięcia wzdłużnego dla VINCO 2)Tolerancje szerokości dla szerokości nominalnych według EN 13599/ EN 1654
<≤3-1515-5050-150>150do i włącznie 50powyżej 50 i do 100 włączniepowyżej 100 i do 200 włączniepowyżej 200 i do 350 włączniepowyżej 350 i do 500 włączniepowyżej 500 i do 700 włączniepowyżej 700 i do 1250 włącznie
0,050,1––––0;+0,21)––––––
0,10,20;+0,153)0;+0,153)0;+0,153)0;+0,23)0;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,20,40;+0,150;+0,150;+0,150;+0,20;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,410;+0,170;+0,180;+0,20;+0,240;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
11,50;+0,20;+0,20;+0,20;+0,30;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
1,52na zapytanie0;+0,260;+0,30;+0,320;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
22,5na zapytanie0;+0,260;+0,30;+0,320;+0,50;+0,60;+0,70;+1,20;+1,50;+2,00;+2,5
2,53na zapytaniena zapytanie0;+0,320;+0,350;+1,00;+1,10;+1,20;+1,50;+2,00;+2,50;+3,0
35na zapytaniena zapytanie0;+0,320;+0,350;+2,00;+2,30;+2,50;+3,00;+4,00;+5,00;+6,0

Wymiary w mm. 1) Łącznie z wartością t=0.05 2) Możliwe są inne, węższe tolerancje wymiarowe w ramach umowy handlowej . 3) Łącznie z wartością t=0,1

TOLERANCJE DŁUGOŚCI 13599

Tolerancje długości blach grubych, blach cienkich i taśm w odcinkach ciętych do 5000mm.
DługośćGrubość nominalnaTolerancja długości
W stanie po walcowaniu (M)do 25 włącznie±50
Długość stała (F)5 i więcej0; +10
powyżej 5 do 10 włącznie0; +15
Wymiary w mm.

TOLERANCJE WYGIĘCIA KRAWĘDZI

Szerokość nominalna (W)Tolerancje krzywizny krawędzi w ramach umowy handlowejTolerancje krzywizny krawędzi według normy EN 13599
Maksymalne odchylenie 1000 mm Grubość (t)Maksymalne odchylenie 1000 mm Grubość (t)
t ≤ 1.20 mmt > 1.20 mmt ≤ 0.5 mm0.5 < t ≤ 1.20 mm1.20 < t ≤ 2.50 mm2.50 < t ≤ 3.20 mm3.20 < t ≤ 5.00 mm
3 ≤ W < 62.504.00–––––
6 < W ≤  102.003.00–––––
10 < W ≤  151.001.507.00 1)10.00–––
15 < W ≤  201.001.504.006.008.00––
20 < W ≤  300.501.004.006.008.00––
30 < W ≤  500.501.003.004.006.007.00*under a commercial agreement
50 < W ≤  3500.501.002.003.004.005.00
350 < W ≤  1250––2.003.004.005.00

Wymiary w mm. 1) Łącznie z szerokością nominalną 10mm.

MATERIAŁ NIEPOWLEKANY

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w drodze uzgodnienia między klientem a dostawcą przy zapytaniu ofertowym oraz w zamówieniu. Zwykle na produktach walcowanych na zimno pozostaje niewielka resztkowa warstwa smaru, co jest dopuszczalne, o ile nie określono inaczej.

CHROPOWATOŚĆ EN 1654

Należy to uzgodnić między klientem a dostawcą przy zapytaniu ofertowym i potwierdzeniu zamówienia.

STAN POWIERZCHNI EN 13599

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w drodze uzgodnienia między klientem a dostawcą w zapytaniu ofertowym oraz w zamówieniu. Zwykle na produktach ciągnionych na zimno pozostaje niewielka resztkowa warstwa smaru, co jest dopuszczalne, o ile nie określono inaczej. Przebarwienia są dopuszczalne, pod warunkiem że nie są szkodliwe dla użytkowania produktu.

POWŁOKI CYNOWE

Powłoki cynowe dla taśm oraz taśm z miedzi i stopów miedzi:
Rodzaj powłokiNorma
ElectrolyticEN 14436
Hot dipEN 13148

ELEKTROLITYCZNA EN 14436

RODZAJE PROCESU ELEKTROLITYCZNEGO CYNOWANIA ORAZ RODZAJE POWŁOK CYNOWYCH I STOPÓW CYNY EN 14436
ProcesOpis
Proces wytwarzania matowych powłok elektrolitycznych.Jest to standardowe wykończenie uzyskiwane w tradycyjnej kąpieli elektrolitycznej.
Proces wytwarzania błyszczących powłok elektrolitycznych.Powłoki o błyszczącym wyglądzie uzyskuje się w kąpielach zawierających jeden lub więcej odpowiednich środków nabłyszczających. Ich obecność może być niepożądana w późniejszych procesach przetapiania lub lutowania miękkiego. Mogą one natomiast korzystnie wpływać na właściwości cierne (niskie tarcie lub styki ślizgowe).
Proces wytwarzania elektrolitycznych powłok nabłyszczanych przez przetopienie.Elektrolityczne powłoki nabłyszczane przez przetopienie uzyskuje się, podgrzewając matową powłokę elektrolityczną przez kilka sekund powyżej temperatury topnienia, a następnie ją schładzając. Po ostygnięciu powłoki zachowują połysk. W praktyce nabłyszczania przez przetopienie nie stosuje się do powłok o grubości powyżej 5 μm (ryzyko spływania) ani do powłok, które są już błyszczące.

UWAGA – W elektrolitycznych powłokach cynowych może wystąpić samoistny wzrost metalicznych włókien (na przykład na skutek połączonego oddziaływania wilgoci i naprężeń mechanicznych). Zjawisko to jest wysoce niepożądane w zastosowaniach elektrotechnicznych (ryzyko zwarcia). Ryzyko jego wystąpienia można zmniejszyć przez rozjaśnianie przez przetapianie, stosowanie powłok ze stopu cyna-ołów lub wprowadzenie odpowiedniej podwarstwy.

RODZAJE POWŁOK ELEKTROLITYCZNYCH I STOPÓW CYNY WEDŁUG EN 14436

Grubość powłoki μmRodzaje powłok
min.maks.Sn błyszcząca (Snb)Sn matowa (Snm)Sn rozjaśniana przez przetapianie (Snf)
1AsN/AAs
0.81.2AsN/A*
1.52.5BAsB – R
24B – CRB – R
36B – CRN/A
5B – CR – CN/A

UWAGA 1: Zastosowania:

  • N/D: nie dotyczy
  • B: poprawia przydatność do lutowania miękkiego
  • *: zmniejsza siły tarcia
  • C: odporność na korozję
  • R: zmniejszenie rezystancji elektrycznej styku
  • As: poprawiony wygląd

UWAGA 2: Te typowe wartości mają charakter informacyjny i mogą zostać zmienione w drodze uzgodnienia między klientem a dostawcą.

SKŁAD CYNY I STOPÓW CYNY EN 14436

Rodzaj powłokiOznaczenie materiałuSkład w % (udział masowy)
Min. SnInne, razem
Sn bright (Snb)Sn9999Remainder
Sn matt (Snm) or Sn flow-brightened (Snf)Sn99.5099.5Remainder

ZANURZENIOWA NA GORĄCO EN 13148

WYGLĄD EN 13148. CYNOWANIE ZANURZENIOWE NA GORĄCO
Grubości (wartości średnie) i preferowane zakresy grubości powłok:
GrubośćZakres grubościZastosowanie
µmµm
wartość średniaoddo i włącznie
1.450.72.2Preventing surface oxidation, decorative appearance, reducing frictional forces.
213Preventing surface oxidation, decorative appearance, reducing frictional forces.
3.525Preventing corrosion
537Extending the useful life
7.5510To aid soft soldering
10713To aid soft soldering
Wygląd zależy od rodzaju chłodzenia filmu cieczy, rodzaju powłoki oraz techniki stosowanej do usuwania nadmiaru stopionego metalu. Powierzchnia może mieć wygląd błyszczący lub matowy albo połączenie obu. Wygląd powłoki nie wpływa na jej przydatność. Jeśli istnieją szczególne wymagania dotyczące wyglądu powłoki, należy je uzgodnić w momencie zapytania ofertowego i/lub zamówienia.
PRZYBLIŻONE ODPOWIEDNIKI MIĘDZYNARODOWE
Oznaczenie symbolamiOznaczenie liczboweNorma europejska (EN)USA (AISI)Japonia (JIS)Chiny (GB)
CuSn4CW450KEN 1652/1654
CuSn6CW452KEN 1652/1654C51900C 5191
CuSn8CW453KEN 1652/1654
CuSn3Zn9CW454KEN 1654C42500

TAŚMA BRĄZOWA: CECHY I SPECYFIKACJE

MOŻLIWOŚCI PRODUKCYJNE I WŁAŚCIWOŚCI TECHNICZNE

W VINCO specjalizujemy się w cięciu wzdłużnym wąskich taśm. Dysponujemy centrum serwisowym składającym się z 8 linii cięcia wzdłużnego oraz innych linii do operacji wtórnych. Mówiąc o zakresie cięcia wzdłużnego, uwzględniamy zarówno grubość, jak i szerokość nominalną, która dla niektórych materiałów może wynosić do 6 mm. Kolejną możliwością dostępną dla klientów jest wybór różnych krawędzi lub krawędzi specjalnych w zależności od potrzeb: krawędź cięta (GK) lub krawędzie specjalne (SK), krawędź uspokojona, krawędź zaokrąglona.

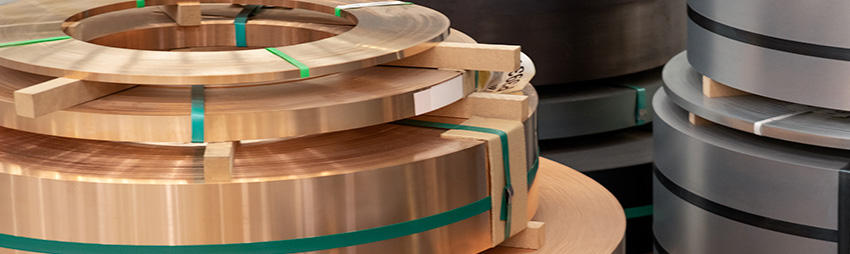
Taśmy brązowe nadają się do zastosowań przemysłowych i składają się ze stopów miedzi i cyny, a niekiedy cynku. Wszystkie składy chemiczne podlegają normie (wg EN 1652/1654), która określa skład, właściwości i tolerancje wymiarowe taśm ze stopów miedzi do ogólnego zastosowania.

Aby poznać masę kręgu taśmy brązowej, udostępniamy kalkulator masy który ułatwia obliczenia, uwzględniając średnicę wewnętrzną i zewnętrzną w oparciu o gęstość materiału. W przypadku brązu, niezależnie od wielkości dostawy, wartość ta wynosi 8,9 kg/dm³, co, obok taśmy miedzianej, czyni go najgęstszym. Pozwoli to uzyskać dokładniejszą wartość odnośnie do masy.
WYKOŃCZENIA I POWŁOKI 

Taśma brązowa może być dostarczana z różnymi wykończeniami i powłokami określonymi w normie. Ten rodzaj taśmy jest dostarczany z powłokami cynowymi:

  • Elektrolityczna zgodnie z normą wg EN 14436, która dotyczy rodzajów powłok dla taśm kompozytowych ze stopów miedzi: błyszczącej, matowej i rozjaśnianej przez przetapianie. W zależności od grubości powłok określa się poprawę lutowności miękkiej i odporności na korozję.
  • Na gorąco zgodnie z normą wg EN 13148 która szczegółowo określa zakresy grubości powłok, dla których wyznaczono szereg zastosowań: ochrona przed utlenianiem powierzchni, przed korozją, wydłużenie okresu użytkowania oraz ułatwienie lutowania miękkiego.

Wszystkie szczegóły dotyczące powłok objętych normą dla taśmy brązowej można znaleźć w zakładce wykończeń, choć końcowy rezultat nie wpływa na przydatność taśmy. VINCO oferuje możliwość zamówienia specjalnej powłoki uzgodnionej w momencie zakupu.