Kupferband

MECHANISCHE EIGENSCHAFTEN EN 1652

BezeichnungZugfestigkeit RmStreckgrenze bei 0,2 % Rp0,2DehnungHärte HV
N/mm²A50mm für Dicken bis 2,5 mmA50mm für Dicken über 2,5 mm %
MaterialMetallurgischer Zustandmin.max.N/mm²min.max.
BezeichnungWerkstoffnr.min.min.
Cu-DHPCW024AR200200250(max. 100)–42––
H040–––––4065
R220220260(max. 140)3342––
H040–––––4065
R240240300(min. 180)815––
H065–––––6595
R290290360(min. 250)46––
H090–––––90110
R360360–(min. 320)2–––
H110–––––110–

HINWEIS 2- Die in Klammern stehenden Zahlen sind keine Anforderung nach Norm, sie werden nur zu Informationszwecken angegeben.

MECHANISCHE EIGENSCHAFTEN EN 1654

BezeichnungZugfestigkeit RmStreckgrenze bei 0,2 % Rp0.2DehnungHärte HVMinimaler Biegungsradius je nach Biegekante
N/mm²N/mm²A50mmLängs der Walzrichtung für DickenSenkrecht zur Walzrichtung für Dicken
MaterialZustandmin.max.min.max.% für Dicken von 0,1 mm bis 0,25 mm% für Dicken von über 0,25 mm bis 1,0 mmmin.max.bis 0,25 mmüber 0,25 mmbis 0,25 mmüber 0,25 mm
BezeichnungWerkstoffnr.min.min.
CuFe2PCW107CR340340390(240)–810––––––
H100––––––1001200 x t0 x t0 x t0 x t
R370370430(330)–46––––––
H120––––––1201400 x t1 x t0 x t1 x t
R420420480(380)––3––––––
H130––––––1301501 x t2 x t1 x t2 x t
R470470–(440)–––––––––
H140––––––140–––––
CuNi2SiCW111CR430430520(330)–1013––––––
H125––––––1251550 x t1,5 x t0 x t1 x t
R450450600(360)–35––––––
H130––––––1301801,5 x t2,5 x t0 x t1,5 x t
R510510600(450)–710––––––
H150––––––1501801,5 x t2,5 x t0 x t1,5 x t
R600600–(550)–58––––––
H180––––––180–2 x t–0 x t–
CuBe2CW101CR410410530––3535––––––
H090––––––901500 x t0 x t0 x t0 x t
Y190––190(380)3535––––––
R113011301350––33––––––
H350––––––350410––––
Y960––960(1210)33––––––
B770––––––(350)(410)––––
R510510610––1515––––––
H120––––––1201901 x t1 x t0 x t0 x t
Y410––410(560)1515––––––
R119011901420––33––––––
H360––––––360430––––
Y1020––1020(1280)33––––––
B820––––––(360)(430)––––
R580580690––88––––––
H170––––––1702202 x t2 x t1 x t1 x t
Y510––510(660)88––––––
R127012701490––––––––––
H370––––––370440––––
Y1100––1100(1350)––––––––
B880––––––(370)(440)––––
R680680830––22––––––
H220––––––2202903 x t3 x t1,5 x t1,5 x t
Y620––620(800)22––––––
R131013101520––––––––––
H380––––––380450––––
Y1130––1130(1420)––––––––
B920––––––(380)(450)––––
R690690760––1616––––––
H210––––––2102500,8 x t0,8 x t0,8 x t0,8 x t
Y480––480(660)1616––––––
B400––––––(210)(250)0,8 x t0,8 x t0,8 x t0,8 x t
R750750830––1515––––––
H230––––––2302801 x t1 x t1 x t1 x t
Y550––550(760)1515––––––
B500––––––(230)(280)1 x t1 x t1 x t1 x t
R820820930––1212––––––
H250––––––2503101,3 x t1,3 x t1,3 x t1,3 x t
Y650––650(870)1212––––––
B530––––––(250)(310)1,3 x t1,3 x t1,3 x t1,3 x t
R9309301040––99––––––
H280––––––2803502,5 x t2,5 x t2,5 x t2,5 x t
Y750––750(940)99––––––
B600––––––(280)(350)2,5 x t2,5 x t2,5 x t2,5 x t
R106010601250––44––––––
H310––––––3104004 x t4 x t3 x t3 x t
Y930––930(1180)44––––––
B760––––––(310)(400)4 x t4 x t3 x t3 x t
R120012001320––33––––––
H360––––––3604206 x t6 x t4 x t4 x t
Y1030––1030(1250)33––––––
B780––––––(360)(420)6 x t6 x t4 x t4 x t

HINWEIS 2- Die in Klammern stehenden Zahlen sind keine Anforderung nach Norm, sie werden nur zu Informationszwecken angegeben.

MECHANISCHE EIGENSCHAFTEN EN 13599

BezeichnungNenndicke t a)Härte HVZugfestigkeit RmStreckgrenze von 0,2 % Rp0.2Dehnung
mmN/mm²N/mm²A50mm für Dicken von 0,1 mm bis 2,5 mm %A50 für Dicken über 2,5 mm %
MaterialZustandvonbismin.max.min.max.min.max.
BezeichnungWerkstoffnr.min.min.
Cu-ETP b) Cu-OF Cu-PHCCW004A CW008A CW020AH0400,1054065––––––
R220––––220260–(140)3342
H0400.20104065––––––
R200––––200250–(100)–42
H0650.10106595––––––
R240––––240300180–815
H0900.101090110––––––
R290––––290360250–46
H1100.102110–––––––
R360––––360–320–2–

HINWEIS 2- Die in Klammern stehenden Zahlen sind keine Anforderung nach Norm, sie werden nur zu Informationszwecken angegeben.
a) Bei Dicken unter 0,10 mm müssen die mechanischen Eigenschaften zwischen dem Kunden und dem Lieferanten vereinbart werden.
b) Für CU-ETP (CW004A) mit Dicken zwischen 0,10 mm und 0,20 mm gelten folgende Werte: Rm min. 200 N/mm2 und A50 mm min. 28 %

MaterialbezeichnungZusammensetzung in % (Massenfraktion)Andere Elemente
BezeichnungWerkstoffnr.Europäische Norm (EN)Cu min.Bi max.O max.P min.P max.Be min.Be max.Co max.Fe min.Fe max.Ni max.Mn min.Mn max.Pb max.Sn min.Sn max.Zn min.Zn max.Insgesamt. max.außer
Cu-ETPCW004AEN 165299,900,00050,04––––––––––0,005––––0,03Ag, O
Cu-OFCW008AEN 165299,950,0005–––––––––––0,005––––0,03Ag
Cu-PHCCW020AEN 1359999,950,0005–0,0010,006–––––––0,0––––0,03Ag, P
Cu-DHPCW024AEN 165299,90––0,0150,04–––––––––––––––
CuFe2PCW107CEN 1654Rest––0,0150,152,12,6––C––0,050,200,2–
CuNi2SiCW111CEN 1654Rest–––––0,20,11,60,020,40,8––0,3–
CuBe2CW101CEN 1654Rest––––1,82,10,3–0,20,3–––––––0,5–

ANMERKUNG / EN 1652 und EN 13599: Die Summe der übrigen Elemente mit Ausnahme von Cu ist definiert als die Summe der Gehalte an Ag, As, Bi, Cd, Co, Cr, Fe, Mn, Ni, O, P, Pb, S, Sb, Se, Si, Sn, Te und Zn, mit Ausnahme von Elementen, für die ein Wert einzeln angegeben ist.


DICKENTOLERANZEN  EN 13599/EN 1652

NenndickeDickentoleranzen für Nennbreiten nach EN 13599/EN 1652
>≤10 < Y ≤ 200200 < Y ≤ 350350 < Y ≤ 700700 < Y ≤ 10001000 < Y ≤ 1250
normal (Klasse A)Sonderausführung (Klasse B)
0,05 1)0,1± 10 % 2)–––––
0,10,2± 0,010± 0,007± 0,015–––
0,20,3± 0,015± 0,010± 0,020± 0,03± 0,04–
0,30,4± 0,018± 0,012± 0,022± 0,04± 0,05± 0,07
0,40,5± 0,020± 0,015± 0,025± 0,05± 0,06± 0,08
0,50,8± 0,025± 0,018± 0,030± 0,06± 0,07± 0,09
0,81,2± 0,030± 0,022± 0,040± 0,07± 0,09± 0,10
1,21,8± 0,035± 0,028± 0,06± 0,08± 0,10± 0,11
1,82,5± 0,045± 0,035± 0,07± 0,09± 0,11± 0,13
2,53,2± 0,055± 0,040± 0,08± 0,10± 0,13± 0,17
3,24,0––± 0,10± 0,12± 0,15± 0,20
4,05,0––± 0,12± 0,14± 0,17± 0,23
5,06,0––± 0,14± 0,16± 0,20± 0,26

Maßangaben in mm.
1) Einschließlich des Werts 0,05.
2) ± 10 % der Nenndicke

DICKENTOLERANZEN (Für beschichtete bänder)

EN 13148. Die Dicke der verzinnten Bänder muss die geeignete Kombination zwischen Bandbreite (vorherige Tabelle) und Dickenbereich der bestellten Beschichtungen für beide Seiten erfüllen.
EN 14436. Die Banddicke vor der Verzinnung muss den in der vorstehenden Tabelle angegebenen ungefähren Toleranzen entsprechen. Bei den Dickentoleranzen für verzinnte Bänder müssen die minimalen und maximalen Beschichtungsdicken berücksichtigt werden.

BREITENTOLERANZEN

Nenndicke tVINCOs Standardtoleranz in Breite 1)Breitentoleranzen für Nennbreiten nach EN 13599/ EN 1654
<≤3-1515-5050-150>150bis 5050 bis 100100 bis 200200 bis 350350 bis 500500 bis 700700 bis 1200

Maßangaben in mm.
1) Einschließlich den Wert t=0,05
2) Nach Vereinbarung sind engere Maßtoleranzen möglich.
3) Einschließlich den Wert t=0,1

LÄNGENTOLERANZEN 13599

Längentoleranzen für Grobblech, Feinblech und in Streifen bis zu 5000 mm geschnittene Bänder.

LängeNenndickeLängentoleranzen
Im Rohzustand Walzung (M)bis 25± 50
Feste Länge (F)ab 50; +10
5 bis 100; +15

Maßangaben in mm.

SÄBELTOLERANZ

Nennbreite (W)Toleranzen bei der Kantenwölbung nach VereinbarungToleranzen nach Norm EN 13599 für die Kantenwölbung
Maximale Abweichung
1000 mm
Dicke (t)
Maximale Abweichung
1000 mm
Dicke (t)
t ≤ 1,20 mmt > 1,20 mmt ≤ 0,5 mm0,5 < t ≤ 1,20 mm1,20 < t ≤ 2,50 mm2,50 < t ≤ 3,20 mm3,20 < t ≤ 5,00 mm
3 ≤ W < 62,504,00
6 < W ≤  102,003,00
10 < W ≤  151,001,507,00 1)10,00
15 < W ≤  201,001,504,006,008,00
20 < W ≤  300,501,004,006,008,00
30 < W ≤  500,501,003,004,006,007,00*nach Vereinbarung
50 < W ≤  3500,501,002,003,004,005,00
350 < W ≤  1250––2,003,004,005,00

Maßangaben in mm.
1) Einschließlich Nennbreite 10 mm.

UNBESCHICHTETES MATERIAL

Die Bänder müssen sauber und frei von Fehlern sein. Dies muss bei der Angebotsanfrage und dem Auftrag zwischen dem Kunden und dem Lieferanten vereinbart werden. Normalerweise verbleibt auf kaltgewalzten Erzeugnissen eine dünne Restschicht von Schmiermittel. Dies ist, wenn nicht anders angegeben, zulässig.

OBERFLÄCHENRAUHEIT EN 1654

Die Oberflächenrauheit ist bei Angebotsanfrage und Auftrag zwischen dem Kunden und dem Lieferanten zu vereinbaren.

OBERFLÄCHENZUSTAND EN 13599

Die Produkte müssen sauber und frei von Fehlern sein. Dies muss bei der Angebotsanfrage und dem Auftrag zwischen dem Kunden und dem Lieferanten vereinbart werden. Normalerweise verbleibt auf kaltgewalzten Erzeugnissen eine dünne Restschicht von Schmiermittel. Dies ist, wenn nicht anders angegeben, zulässig. Verfärbungen sind zulässig, wenn diese die Verwendung des Produkts nicht beeinträchtigen.

Zinnbeschichtungen

Zinnbeschichtungen für Kupferbänder und Kupferlegierungen:

BeschichtungsartNorm
ElektrolytischEN 14436
FeuerverzinntEN 13148

ELEKTROLYTISCH EN 14436

VERFAHRENSARTEN DER ELEKTROLYTISCHEN VERZINNUNG UND ARTEN DER ZINN- BZW. ZINNLEGIERUNGSBESCHICHTUNG EN 14436
VerfahrenBeschreibung
Verfahren für elektrolytische, matte Beschichtungen.Dies ist die Standardausführung eines traditionellen elektrolytischen Bades.
Verfahren für elektrolytische, glänzende Beschichtungen.Die glänzende Beschichtungen werden durch die Verwendung von Bädern erreicht, die ein oder mehrere geeignete Glanzmittel enthalten. Die Glanzmittel können unerwünschte Einflüsse auf die darauffolgenden Schmelz- oder Weichlötvorgänge haben. Andererseits können sie vorteilhaft sein in Bezug auf die Reibeigenschaften (reibungsarme bzw. gleitende Kontakte).
Verfahren für elektrolytische, durch Rückfluss glänzend gemachte Beschichtungen.Die durch Rückfluss glänzend gemachten Beschichtungen werden durch Erhitzung einer elektrolytischen, matten Beschichtung während einiger Sekunden oberhalb ihres Schmelzpunkts und anschließender Abkühlung erhalten. Die Beschichtungen behalten nach Abkühlung ihren Glanz bei. In der Praxis wird das Polieren durch Rückfluss auf dem Band weder bei Beschichtungsdicken von über 5 μm (Rutschgefahr) noch bei bereits glänzenden Beschichtungen verwendet.

HINWEIS – Elektrolytische Zinnbeschichtungen können eine plötzliche Bildung von metallischen Fäden aufweisen (z. B. durch die Kombination von Feuchtigkeit und mechanischen Spannungen). Diese Begleiterscheinung ist für elektrotechnische Anwendungen sehr unvorteilhaft (Gefahr von Kurzschlüssen). Die Gefahr des Auftretens dieser Begleiterscheinung kann durch das Polieren durch Rückfluss unter Verwendung von Zinn-Blei-Legierungen oder durch Einfügen einer geeigneten Unterschicht verringert werden.

ARTEN DER ELEKTROLYTISCHEN ZINN- UND ZINNLEGIERUNGSBESCHICHTUNG GEMÄSS ANWENDUNG EN 14436

Beschichtungsdicke μmBeschichtungsarten
min.max.Sn glänzend (Snb)Sn matt (Snm)Sn poliert durch Rückfluss (Snf)
1AsN/AAs
0,81,2AsN/A*
1,52,5BAsB – R
24B – CRB – R
36B – CRN/A
5B – CR – CN/A

HINWEIS 1: Anwendungsbereiche:

  • N/A:  nicht anwendbar
  • B:      verbessert die Eignung für Weichlöten
  • *:       verringert die Reibungskräfte
  • C:      Korrosionsbeständigkeit
  • R:      verringert den elektrischen Widerstand in einem Schalter
  • As:    verbessert das Erscheinungsbild

HINWEIS 2: Diese Standardwerte werden zu Informationszwecken angegeben und können nach Vereinbarung zwischen dem Kunden und dem Lieferanten geändert werden.

ZUSAMMENSETZUNG VON ZINN UND ZINNLEGIERUNGEN EN 14436

BeschichtungsartMaterialbezeichnungZusammenstellung in % (Massenanteil)
Sn min.Weitere, gesamt
Sn glänzend (Snb)Sn9999Rest
Sn matt (Snm) oder Sn poliert durch Rückfluss (Snf)Sn 99,5099,5Rest

FEUERVERZINNUNG EN 13148

BESCHAFFENHEIT EN 13148. FEUERVERZINNUNG
Schichtdicken (Mittelwerte) und bevorzugte Dickenbereiche für die Beschichtungen:
DickeDickenbereichAnwendung
µmµm
Mittelwertvonbis
1,450,72,2Verhütung von Oberflächenoxidation, dekorativer Effekt, Verringerung der Reibkräfte.
213Verhütung von Oberflächenoxidation, dekorativer Effekt, Verringerung der Reibkräfte.
3,525Korrosionsschutz
537Längere Lebensdauer
7,5510Hilfreich bei Weichlöten
10713Hilfreich bei Weichlöten
Das Erscheinungsbild hängt von der Art der Abkühlung des flüssigen Films, der Beschichtungsart und der verwendeten Technik zur Beseitigung des überschüssigen geschmolzenen Metalls ab. Die Oberfläche kann glänzend oder matt bzw. eine Kombination aus beiden sein. Das Aussehen der Beschichtung hat keinen Einfluss auf die Tauglichkeit der Beschichtung. Falls spezielle Anforderungen an das Erscheinungsbild der Beschichtung gestellt werden, müssen diese bei der Angebotsanfrage und/oder Bestellung angegeben werden.
Angemeine internationale Güten
BezeichnungWerkstoffnr.Europäische Norm (EN)US (AISI)Japan (JIS)China (GB)
Cu-ETPCW004AEN 1652C11000C1100
Cu-OFCW008AEN 1652
Cu-PHCCW020AEN 13599
Cu-DHPCW024AEN 1652
CuFe2PCW107CEN 1654
CuNi2SiCW111CEN 1654C64700–
CuBe2CW101CEN 1654

KUPFERBAND: MERKMALE UND SPEZIFIKATIONEN

LIEFERUNG UND VERPACKUNG FÜR DEN TRANSPORT VON KUPFERBÄNDERN

VINCO hat sich auf die Herstellung von Umreifungsbändern in verschiedenen Qualitäten, Ausführungen, Beschichtungen und Schnittbereichen von 0,05 mm bis 5,0 mm Dicke und von 3,0 mm bis 1.250 mm Breite spezialisiert. Wir verfügen über die Zertifizierungen ISO 9001:2015 und ISO 14001:2015, die für die Vermarktung und das Schneiden, Walzen, Kanten und Glätten-Querschneiden von Stahl, Edelstahl, Aluminium und Nichteisenmetallen wie Kupfer gelten.

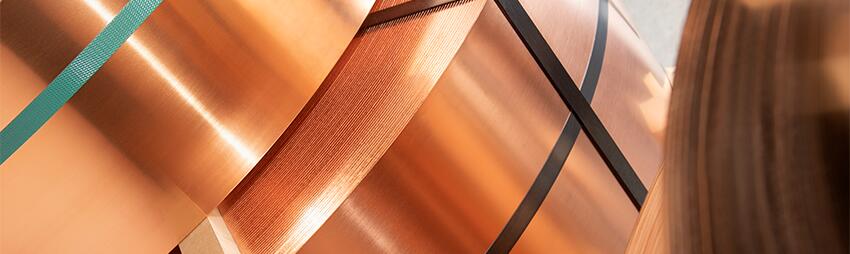
Kupferband ist in verschiedenen Legierungen erhältlich, die alle eine ausgezeichnete elektrische und thermische Leitfähigkeit aufweisen. Diese Kupferbänder werden u. a. in der Stanzindustrie, der Automobilindustrie und für Elektrobauteile verwendet.

Was die technischen Eigenschaften betrifft, so liegt die Dichte von Kupferband bei 8,9 kg/dm³, und VINCO bietet verschiedene Liefer- und Verpackungsoptionen an, wie z. B. die Lieferung als Coil oder auf Spulen:

  • In Rolls mit Umreifung: Bei dieser Art von Verpackung wird die Umreifung abgeschnürt, um eine größere Stabilität beim Transport der Waren zu gewährleisten. Bei dieser Modalität kann das Produkt nach Anordnung – radial oder am Umfang -, nach Material – Kunststoff oder Metall -, nach Anordnung der Rolle (im oder gegen den Uhrzeigersinn), mit Trennung zwischen den Rollen und mit Pappkern umreift geliefert werden.

  • Bei der Lieferung von Umreifungsband auf Spulen wird das Material genutzt, indem das Band durch Spulen mit Holz-, Metall-, Kunststoff- oder Pappkern einheitlich gestaltet wird. 

  • Das Helycoil-Formatband ist mit Kartontrennern ausgestattet, die das Produkt in Form einer Rolle oder eines Kekses gruppieren.

Darüber hinaus können wir Umreifungsbänder in verschiedenen Palettentypen liefern: quadratisch, rund, maßgeschneidert oder als Europalette.

Alle diese Lieferoptionen und Verpackungsarten beinhalten Schutzelemente, die sicherstellen, dass das Produkt in perfektem Zustand ankommt: Kiste, Deckel, Zwischenkarton oder Holzklötze, Eckenschutz, staubdichter Plastikbeutel, VCI-feuchtigkeitsgeschütztes Papier und Plastik, phytosanitäre und maritime Verpackungen und feuchtigkeitsgeschützte Säcke.

Um das Gewicht des Umreifungsbandes anhand der Abmessungen der Spule schnell und einfach zu berechnen, haben wir ein speziell für diesen Zweck entwickeltes Tool: den Gewichtsrechner.
BESCHICHTUNGEN UND TOLERANZEN

Blanke Kupferbänder (unbeschichtet), elektrolytische Verzinnung (nach EN 14436), Feuerverzinnung (nach EN 13148) sind verfügbar.

Neben den in den internationalen Normen definierten Beschichtungen kann VINCO Bänder mit folgenden nicht genormten Beschichtungen liefern: Vermessingung, Verkupferung, Vernickelung, Vergoldung, galvanische Beschichtung, Versilberung, Vorlackierung, Verzinnung, selektive Beschichtung.

Die Dickentoleranzen für Kupferbänder sind in den Normen EN 13599 und EN 1652 festgelegt und gelten für allgemeine und elektrische Anwendungen mit Dicken von 0,05 mm bis einschließlich 25 mm und Breiten von 10 mm bis einschließlich 1250 mm. Bei beschichtetem Material richtet sich die Dickentoleranz jedoch nach EN 14436 und EN 13148, die die Dicke des Bandes vor der Verzinnung und die Dicke des verzinnten Bandes betreffen.