Taśma miedziana

WŁAŚCIWOŚCI MECHANICZNE TAŚMY MIEDZIANEJ EN 1652

OznaczeniaWytrzymałość na rozciąganie RmUmowna granica plastyczności przy 0.2% Rp0.2WydłużenieTwardość HV
N/mm²A50mm dla grubości do 2.5 mmA dla grubości powyżej 2.5 mm %
MateriałStan metalurgicznymin.max.N/mm²min.max.
Klasyfikacja symboliNumeryczne klasyfikacjamin.min.
Cu-DHPCW024AR200200250(max. 100)–42––
H040–––––4065
R220220260(min. 140)3342––
H040–––––4065
R240240300(min. 180)815––
H065–––––6595
R290290360(min. 250)46––
H090–––––90110
R360360–(max. 320)2–––
H110–––––110–

UWAGA 2- Liczby w nawiasach nie są wymaganiami normy, podano je jedynie w celach informacyjnych.

WŁAŚCIWOŚCI MECHANICZNE EN 1654

OznaczeniaWytrzymałość na rozciąganie RmUmowna granica plastyczności przy 0.2% Rp0.2WydłużenieTwardość HVMinimalny promień gięcia w zależności od krawędzi gięcia
N/mm²N/mm²A50mmRównolegle do kierunku walcowania dla grubościProstopadle do kierunku walcowania dla grubości
MateriałStan metalurgicznymin.max.min.max.% dla grubości od 0.1 mm do 0.25 mm włącznie% dla grubości powyżej 0.25 mm do 1.0 mm włączniemin.max.do 0.25 mm włączniepowyżej 0.25 mmdo 0.25 mm włączniepowyżej 0.25 mm
SymboliczneNumerycznemin.min.
CuFe2PCW107CR340340390(240)–810––––––
H100––––––1001200 x t0 x t0 x t0 x t
R370370430(330)–46––––––
H120––––––1201400 x t1 x t0 x t1 x t
R420420480(380)––3––––––
H130––––––1301501 x t2 x t1 x t2 x t
R470470–(440)–––––––––
H140––––––140–––––
CuNi2SiCW111CR430430520(330)–1013––––––
H125––––––1251550 x t1.5 x t0 x t1 x t
R450450600(360)–35––––––
H130––––––1301801.5 x t2.5 x t0 x t1.5 x t
R510510600(450)–710––––––
H150––––––1501801.5 x t2.5 x t0 x t1.5 x t
R600600–(550)–58––––––
H180––––––180–2 x t–0 x t–
CuBe2CW101CR410410530––3535––––––
H090––––––901500 x t0 x t0 x t0 x t
Y190––190(380)3535––––––
R113011301350––33––––––
H350––––––350410––––
Y960––960(1210)33––––––
B770––––––(350)(410)––––
R510510610––1515––––––
H120––––––1201901 x t1 x t0 x t0 x t
Y410––410(560)1515––––––
R119011901420––33––––––
H360––––––360430––––
Y1020––1020(1280)33––––––
B820––––––(360)(430)––––
R580580690––88––––––
H170––––––1702202 x t2 x t1 x t1 x t
Y510––510(660)88––––––
R127012701490––––––––––
H370––––––370440––––
Y1100––1100(1350)––––––––
B880––––––(370)(440)––––
R680680830––22––––––
H220––––––2202903 x t3 x t1.5 x t1.5 x t
Y620––620(800)22––––––
R131013101520––––––––––
H380––––––380450––––
Y1130––1130(1420)––––––––
B920––––––(380)(450)––––
R690690760––1616––––––
H210––––––2102500.8 x t0.8 x t0.8 x t0.8 x t
Y480––480(660)1616––––––
B400––––––(210)(250)0.8 x t0.8 x t0.8 x t0.8 x t
R750750830––1515––––––
H230––––––2302801 x t1 x t1 x t1 x t
Y550––550(760)1515––––––
B500––––––(230)(280)1 x t1 x t1 x t1 x t
R820820930––1212––––––
H250––––––2503101.3 x t1.3 x t1.3 x t1.3 x t
Y650––650(870)1212––––––
B530––––––(250)(310)1.3 x t1.3 x t1.3 x t1.3 x t
R9309301040––99––––––
H280––––––2803502.5 x t2.5 x t2.5 x t2.5 x t
Y750––750(940)99––––––
B600––––––(280)(350)2.5 x t2.5 x t2.5 x t2.5 x t
R106010601250––44––––––
H310––––––3104004 x t4 x t3 x t3 x t
Y930––930(1180)44––––––
B760––––––(310)(400)4 x t4 x t3 x t3 x t
R120012001320––33––––––
H360––––––3604206 x t6 x t4 x t4 x t
Y1030––1030(1250)33––––––
B780––––––(360)(420)6 x t6 x t4 x t4 x t

UWAGA 2- Liczby w nawiasach nie są wymaganiami normy, podano je jedynie w celach informacyjnych.

WŁAŚCIWOŚCI MECHANICZNE TAŚMY MIEDZIANEJ EN 13599

OznaczeniaGrubość nominalna t a)Twardość HVWytrzymałość na rozciąganie RmUmowna granica plastyczności przy 0.2% Rp0.2Wydłużenie
mmN/mm²N/mm²A50mm dla grubości od 0.1 do 2.5 mm włącznie %A dla grubości powyżej 2.5 mm %
MateriałStan metalurgicznyoddo włączniemin.max.min.max.min.max.
SymboliczneNumerycznemin.min.
Cu-ETP b) Cu-OF Cu-PHCCW004A CW008A CW020AH0400.1054065––––––
R220––––220260–(140)3342
H0400.20104065––––––
R200––––200250–(100)–42
H0650.10106595––––––
R240––––240300180–815
H0900.101090110––––––
R290––––290360250–46
H1100.102110–––––––
R360––––360–320–2–
UWAGA 2- Liczby w nawiasach nie są wymaganiami normy, podano je jedynie w celach informacyjnych. a) Dla grubości poniżej 0.10 mm właściwości mechaniczne należy uzgodnić między klientem a dostawcą.. ​b) Dla CU-ETP (CW004A) o grubościach od 0.10mm do 0.20mm włącznie należy stosować następujące wartości: Rm min. 200 N/mm2 oraz A50mm min 28%
Oznaczenie materiałuSkład w % (udział masowy)Pozostałe pierwiastki
Klasyfikacja symboliNumeryczne klasyfikacjaNorma europejska (EN)Min. CuMax. BiMax. OMin. PMax. PMin. BeMax. BeMax. CoMin. FeMax. FeMax. NiMin. MnMax. MnMax. PbMin. SnMax. SnMin. ZnMax. Znrazem maks.z wyłączeniem
Cu-ETPCW004AEN 165299.900.00050.04––––––––––0.005––––0.03Ag, O
Cu-OFCW008AEN 165299.950.0005–––––––––––0.005––––0.03Ag
Cu-PHCCW020AEN 1359999.950.0005–0.0010.006–––––––0.0––––0.03Ag, P
Cu-DHPCW024AEN 165299.90––0.0150.04–––––––––––––––
CuFe2PCW107CEN 1654Rest––0.0150.152.12.6––C––0.050.200.2–
CuNi2SiCW111CEN 1654Rest–––––0.20.11.60.020.40.8––0.3–
CuBe2CW101CEN 1654Rest––––1.82.10.3–0.20.3–––––––0.5–

UWAGA / EN 1652 i EN 13599: Suma pozostałych pierwiastków, z wyjątkiem Cu, jest zdefiniowana jako suma zawartości Ag, As, Bi, Cd, Co, Cr, Fe, Mn, Ni, O, P, Pb, S, Sb, Se, Si, Sn, Te i Zn, z wyłączeniem każdego pierwiastka, dla którego wartość określono indywidualnie.


TOLERANCJE GRUBOŚCI EN 13599 / EN 1652

Grubość nominalnaTolerancja grubości dla szerokości nominalnych zgodnie z EN 13599/ EN 1652
>≤10 < i ≤ 200200 < i ≤ 350350 < i ≤ 700700 < i ≤ 10001000 < i ≤ 1250
normalna (Klasa A)specjalna (Klasa B)
0.05 1)0.1± 10% 2)–––––
0.10.2± 0.010± 0.007± 0.015–––
0.20.3± 0.015± 0.010± 0.020± 0.03± 0.04–
0.30.4± 0.018± 0.012± 0.022± 0.04± 0.05± 0.07
0.40.5± 0.020± 0.015± 0.025± 0.05± 0.06± 0.08
0.50.8± 0.025± 0.018± 0.030± 0.06± 0.07± 0.09
0.81.2± 0.030± 0.022± 0.040± 0.07± 0.09± 0.10
1.21.8± 0.035± 0.028± 0.06± 0.08± 0.10± 0.11
1.82.5± 0.045± 0.035± 0.07± 0.09± 0.11± 0.13
2.53.2± 0.055± 0.040± 0.08± 0.10± 0.13± 0.17
3.24.0––± 0.10± 0.12± 0.15± 0.20
4.05.0––± 0.12± 0.14± 0.17± 0.23
5.06.0––± 0.14± 0.16± 0.20± 0.26

Wymiary w mm. 1) Włącznie z wartością 0.05. 2) ± 10% grubości nominalnej

TOLERANCJA GRUBOŚCI DLA MATERIAŁU POWLEKANEGO

EN 13148. Grubość taśmy ocynowanej musi spełniać wymaganą kombinację tolerancji grubości taśmy (tabela powyżej) oraz zakresu grubości zamówionych powłok, dla obu stron.
EN 14436. Grubość taśmy przed cynowaniem musi być zgodna z przybliżonymi tolerancjami podanymi w powyższej tabeli. Tolerancja grubości taśmy ocynowanej musi uwzględniać minimalną i maksymalną grubość powłoki.

TOLERANCJE SZEROKOŚCI TAŚM

Grubość nominalna tStandardowe tolerancje cięcia wzdłużnego VINCO 1)Tolerancje szerokości dla szerokości nominalnych zgodnie z EN 13599/ EN 1654
<≤3-1515-5050-150>150do 50 włączniepowyżej 50 do 100 włączniepowyżej 100 do 200 włączniepowyżej 200 do 350 włączniepowyżej 350 do 500 włączniepowyżej 500 do 700 włączniepowyżej 700 do 1250 włącznie
0,050,1––––0;+0,21)––––––
0,10,20;+0,153)0;+0,153)0;+0,153)0;+0,23)0;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,20,40;+0,150;+0,150;+0,150;+0,20;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,410;+0,170;+0,180;+0,20;+0,240;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
11,50;+0,20;+0,20;+0,20;+0,30;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
1,52na zapytanie0;+0,260;+0,30;+0,320;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
22,5na zapytanie0;+0,260;+0,30;+0,320;+0,50;+0,60;+0,70;+1,20;+1,50;+2,00;+2,5
2,53na zapytaniena zapytanie0;+0,320;+0,350;+1,00;+1,10;+1,20;+1,50;+2,00;+2,50;+3,0
35na zapytaniena zapytanie0;+0,320;+0,350;+2,00;+2,30;+2,50;+3,00;+4,00;+5,00;+6,0

Wymiary w mm. 1) Włącznie z wartością t=0.05 2) Inne, węższe tolerancje wymiarowe są możliwe w ramach porozumienia handlowego . 3) Włącznie z wartością t=0,1

TOLERANCJE DŁUGOŚCI 13599

Tolerancje długości blach grubych, blach cienkich i taśm ciętych na długość do 5000mm.
DługośćGrubość nominalnaTolerancja długości
W stanie po walcowaniu (M)do 25 włącznie±50
Długość stała (F)5 i więcej0; +10
powyżej 5 do 10 włącznie0; +15

Wymiary w mm.

TOLERANCJE KRZYWIZNY KRAWĘDZI

Szerokość nominalna (W)Tolerancje krzywizny krawędzi w ramach umowy handlowejTolerancje krzywizny krawędzi według normy EN 13599
Maksymalne odchylenie 1000 mm Grubość (t)Maksymalne odchylenie 1000 mm Grubość (t)
t ≤ 1.20 mmt > 1.20 mmt ≤ 0.5 mm0.5 < t ≤ 1.20 mm1.20 < t ≤ 2.50 mm2.50 < t ≤ 3.20 mm3.20 < t ≤ 5.00 mm
3 ≤ W < 62.504.00–––––
6 < W ≤  102.003.00–––––
10 < W ≤  151.001.507.00 1)10.00–––
15 < W ≤  201.001.504.006.008.00––
20 < W ≤  300.501.004.006.008.00––
30 < W ≤  500.501.003.004.006.007.00*under a commercial agreement
50 < W ≤  3500.501.002.003.004.005.00
350 < W ≤  1250––2.003.004.005.00

MATERIAŁ GOŁY

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w porozumieniu między klientem a dostawcą przy zapytaniu ofertowym i w zamówieniu. Zazwyczaj na produktach walcowanych na zimno pozostaje cienka warstwa resztkowa smaru, co jest dopuszczalne, o ile nie określono inaczej.

CHROPOWATOŚĆ EN 1654

Należy to uzgodnić między klientem a dostawcą przy zapytaniu ofertowym i potwierdzaniu zamówienia.

STAN POWIERZCHNI EN 13599

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w porozumieniu między klientem a dostawcą przy zapytaniu ofertowym i w zamówieniu. Zazwyczaj na produktach ciągnionych na zimno pozostaje cienka warstwa resztkowa smaru, co jest dopuszczalne, o ile nie określono inaczej. Przebarwienia są dopuszczalne, pod warunkiem że nie są szkodliwe dla użytkowania produktu.

POWŁOKI CYNOWE

Powłoki cynowe dla taśm oraz taśm z miedzi i stopów miedzi:
Rodzaj powłokiNorma
ElectrolyticEN 14436
Hot dipEN 13148

Cynowanie ELEKTROLITYCZNE EN 14436

RODZAJE PROCESU CYNOWANIA ELEKTROLITYCZNEGO ORAZ RODZAJE POWŁOK I STOPÓW CYNY EN 14436

ProcesOpis
Proces wytwarzania matowych powłok elektrolitycznych.Jest to standardowe wykończenie uzyskiwane w tradycyjnej kąpieli elektrolitycznej.
Proces wytwarzania błyszczących powłok elektrolitycznych.Powłoki o błyszczącym wyglądzie uzyskuje się w kąpielach zawierających jeden lub więcej odpowiednich środków nabłyszczających. Ich obecność może być niepożądana w późniejszych procesach przetapiania lub lutowania miękkiego. Mogą one natomiast korzystnie wpływać na właściwości cierne (niskie tarcie lub styki ślizgowe).
Proces wytwarzania elektrolitycznych powłok nabłyszczanych przez przetopienie.Elektrolityczne powłoki nabłyszczane przez przetopienie uzyskuje się, podgrzewając matową powłokę elektrolityczną przez kilka sekund powyżej temperatury topnienia, a następnie ją schładzając. Po ostygnięciu powłoki zachowują połysk. W praktyce nabłyszczania przez przetopienie nie stosuje się do powłok o grubości powyżej 5 μm (ryzyko spływania) ani do powłok, które są już błyszczące.

UWAGA – Elektrolityczne powłoki cynowe mogą wykazywać samoistny wzrost metalicznych włókien (na przykład wskutek połączonego działania wilgoci i naprężeń mechanicznych). Zjawisko to jest wysoce niepożądane w zastosowaniach elektrotechnicznych (ryzyko zwarcia). Ryzyko jego wystąpienia można ograniczyć przez wygładzanie przetopieniowe, stosowanie powłok ze stopu cyny i ołowiu lub wprowadzenie odpowiedniej podwarstwy.

RODZAJE ELEKTROLITYCZNYCH POWŁOK I STOPÓW CYNY ZGODNIE Z OBOWIĄZUJĄCĄ NORMĄ EN 14436

Grubość powłoki μmRodzaje powłok
min.max.Sn błyszcząca (Snb)Sn matowa (Snm)Sn wygładzana przetopieniowo (Snf)
1AsN/AAs
0.81.2AsN/A*
1.52.5BAsB – R
24B – CRB – R
36B – CRN/A
5B – CR – CN/A

UWAGA 1: Zastosowania:

  • N/A: nie dotyczy
  • B: poprawia przydatność do lutowania miękkiego
  • *: zmniejszenie sił tarcia
  • C: odporność na korozję
  • R: zmniejszenie rezystancji elektrycznej na styku
  • As: poprawiony wygląd

UWAGA 2: Te typowe wartości mają charakter informacyjny i mogą zostać zmienione w porozumieniu między klientem a dostawcą.

SKŁAD CYNY I STOPÓW CYNY EN 14436

Rodzaj powłokiOznaczenie materiałuSkład w % (udział masowy)
Min. SnPozostałe, razem
Sn bright (Snb)Sn9999Remainder
Sn matt (Snm) or Sn flow-brightened (Snf)Sn99.5099.5Remainder

CYNOWANIE OGNIOWE EN 13148

WYGLĄD EN 13148. CYNOWANIE OGNIOWE

Grubości (wartości średnie) i preferowane zakresy grubości powłok:
GrubośćZakres grubościZastosowanie
µmµm
wartość średniaoddo włącznie
1.450.72.2Preventing surface oxidation, decorative appearance, reducing frictional forces.
213Preventing surface oxidation, decorative appearance, reducing frictional forces.
3.525Preventing corrosion
537Extending the useful life
7.5510To aid soft soldering
10713To aid soft soldering

Wygląd zależy od rodzaju chłodzenia warstwy cieczy, rodzaju powłoki oraz techniki stosowanej do usuwania nadmiaru stopionego metalu. Powierzchnia może mieć wygląd błyszczący lub matowy, albo być kombinacją obu. Wygląd powłoki nie wpływa na jej przydatność. Jeśli istnieją specjalne wymagania dotyczące wyglądu powłoki, muszą one zostać uzgodnione w momencie składania oferty i/lub zamówienia.

Przybliżone odpowiedniki międzynarodowe
Klasyfikacja symboliNumeryczne klasyfikacjaNorma europejska (EN)USA (AISI)Japonia (JIS)Chiny (GB)
Cu-ETPCW004AEN 1652C11000C1100
Cu-OFCW008AEN 1652
Cu-PHCCW020AEN 13599
Cu-DHPCW024AEN 1652
CuFe2PCW107CEN 1654
CuNi2SiCW111CEN 1654C64700–
CuBe2CW101CEN 1654

TAŚMA MIEDZIANA: CHARAKTERYSTYKA I SPECYFIKACJE

DOSTAWA I PAKOWANIE DO TRANSPORTU TAŚM MIEDZIANYCH

VINCO specjalizuje się w produkcji taśm o różnych jakościach, wykończeniach, powłokach i zakresach cięcia, o grubości od 0.05 mm do 5.0 mm i szerokości od 3.0 mm do 1,250 mm. Posiadamy certyfikaty ISO 9001:2015 i ISO 14001:2015, które obejmują wprowadzanie do obrotu oraz cięcie wzdłużne, walcowanie, obróbkę krawędzi i prostowanie z cięciem poprzecznym stali, stali nierdzewnej, aluminium i metali nieżelaznych, takich jak miedź.

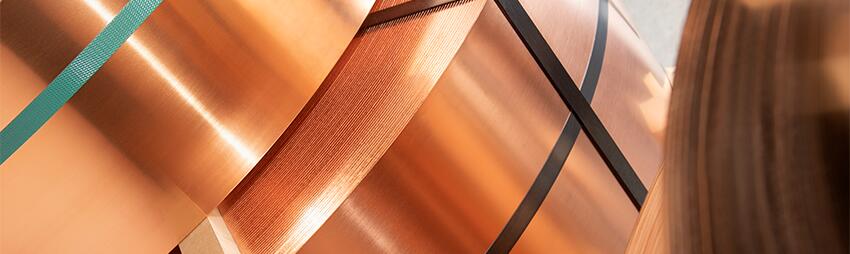
Taśma miedziana jest dostępna w różnych stopach, z których wszystkie mają doskonałą przewodność elektryczną i cieplną. Te taśmy miedziane stosowane są m.in. w sektorze tłoczenia, w sektorze motoryzacyjnym oraz do części elektrokomponentów.

Pod względem właściwości technicznych gęstość taśmy miedzianej wynosi 8.9 kg/dm³, a VINCO oferuje kilka opcje dostawy i pakowania takie jak dostawa w kręgach lub na szpulach:

  • W rolkach z taśmowaniem: ten rodzaj pakowania spina taśmę, aby zapewnić większą stabilność podczas transportu towaru. W tym wariancie produkt może być dostarczany spięty według układu -promieniowo lub obwodowo-, według materiału -tworzywo lub metal-, według układu kręgu (zgodnie lub przeciwnie do ruchu wskazówek zegara), z separacją między kręgami oraz z tekturowym rdzeniem.

  • Dostawa taśmy nawiniętej na szpule wykorzystuje materiał, nadając taśmie jednolitość, na szpulach z rdzeniem drewnianym, metalowym, plastikowym lub tekturowym. 

  • Taśma w formacie Helycoil zawiera tekturowe przekładki, które grupują produkt w postaci rolki lub krążka.

Ponadto pakowanie i paletyzacja, w których dostarczamy taśmę, są dostępne na różnych typach palet: kwadratowej, okrągłej, wykonanej na zamówienie lub europalecie.

Wszystkie te opcje dostawy i rodzaje pakowania obejmują elementy ochronne, które gwarantują, że produkt dotrze w idealnym stanie: pudło, pokrywa, tektura pośrednia lub bloki drewniane, ochraniacze narożników, pyłoszczelny worek plastikowy, papier i folia antywilgociowa VCI, opakowania fitosanitarne i morskie oraz worki antywilgociowe.

Aby obliczyć masa taśmy na podstawie wymiarów kręgu w szybki i łatwy sposób, dysponujemy narzędziem specjalnie do tego przeznaczonym: kalkulator masy.
POWŁOKI I TOLERANCJE

Dostępna jest taśma miedziana goła (niepowlekana), cynowana elektrolitycznie (wg EN 14436), cynowana ogniowo (wg EN 13148).

Oprócz powłok zdefiniowanych w normach międzynarodowych, VINCO może dostarczyć taśmę z następującymi powłokami niestandardowymi: mosiądzowanie, miedziowanie, niklowanie, złocenie, galwanizacja, srebrzenie, powłoka lakiernicza/lakierowanie, cynowanie, powłoka selektywna.

Tolerancje grubości taśm miedzianych podano w normach EN 13599 i EN 1652 i mają one zastosowanie do zastosowań ogólnych i elektrycznych dla grubości od 0.05 mm do 25 mm włącznie oraz szerokości od 10 mm do 1250 mm włącznie. Jednak w przypadku materiału powlekanego tolerancje grubości reguluje EN 14436 i EN 13148, które dotyczą grubości taśmy przed cynowaniem oraz grubości taśmy ocynowanej.