Taśma ze stali niskowęglowej: Ciągłe powlekanie zanurzeniowe na gorąco. Ocynkowana.

Właściwości mechaniczne i wymagania dotyczące twardości
Granica plastycznościWytrzymałość na rozciąganieWydłużenie
Klasyfikacja symboliKlasyfikacja numerycznaNorma europejska (EN)ReL MpaRm MPaA80 1) % min.
DX51D1.0226EN 10346–270 – 50022
DX52D1.0350EN 10346140 – 300270 – 42026
DX53D1.0355EN 10346140 – 260270 – 38030
DX54D1.0306EN 10346120 – 220260 – 35036
DX56D1.0322EN 10346120 – 180260 – 35039

1) Minimalne wartości wydłużenia zmniejsza się o 4 jednostki dla grubości t ≤ 0.50 mm oraz o 2 jednostki dla grubości między 0.50 mm < t ≤ 0.70 mm.

Właściwości mechaniczne i wymagania dotyczące twardości
Klasyfikacja symboliKlasyfikacja numerycznaNorma europejska (EN)Umowna granica Rp0.2‚ MPaWytrzymałość na rozciąganie Rm MpaWydłużenie A802), min.
HX300LAD1.0932EN 10346300 – 380380 – 48023
HX420LAD1.0935EN 10346420 – 520470 – 59017
2) Minimalne wartości wydłużenia zmniejsza się o 4 jednostki dla grubości t ≤ 0.50 mm oraz o 2 jednostki dla grubości między 0.50 mm < t ≤ 0.70 mm.


Skład chemiczny
Klasyfikacja symboliKlasyfikacja numerycznaNorma europejska (EN)Dostępne rodzaje powłokMaks. CMaks. SiMaks. MnMaks. PMaks. SMaks. TiAl. całk.Maks. Nb
DX51D1.0226EN 10346+Z +ZA +AZ0.180.501.200.120.0450.30––
DX52D1.0350EN 10346+Z +ZA +AZ0.120.500.600.100.0450.30––
DX53D1.0355EN 10346+Z +ZA +AZ0.120.500.600.100.0450.30
DX54D1.0306EN 10346+Z +ZA +AZ0.120.500.600.100.0450.30––
DX56D1.0322EN 10346+Z +ZA +AZ0.120.500.600.100.0450.30––
HX300LAD1.0932EN 10346+Z +ZA +AZ0.120.501.400.0300.0250.15≥ 0.0150.09
HX420LAD1.0935EN 10346+Z +ZA +AZ0.120.501.600.0300.0250.15≥ 0.0150.09
Typ powłokiOpis
+ZProdukty ocynkowane (cynk)
+ZAProdukty powlekane stopem cynk-aluminium
+AZProdukty powlekane stopem aluminium-cynk

Uwaga: Możemy dostarczyć taśmy z powłokami +ZF (cynk-żelazo) i +AS (aluminium-krzem).


TOLERANCJE GRUBOŚCI

Tolerancje grubości według EN 10143 dla szerokości nominalnych.
DX51DDX53D, DX54D, DX56DHX300LADHX420LAD
Grubość nominalna tTolerancje normalne dla szerokości nominalnej wTolerancje zawężone (S) dla szerokości nominalnej wTolerancje normalne dla szerokości nominalnej wTolerancje zawężone (S) dla szerokości nominalnej wTolerancje normalne dla szerokości nominalnej wTolerancje zawężone (S) dla szerokości nominalnej wTolerancje normalne dla szerokości nominalnej wTolerancje zawężone (S) dla szerokości nominalnej w
1200 < w ≤ 15001200 < w ≤ 15001200 < w ≤ 15001200 < w ≤ 15001200 < w ≤ 15001200 < w ≤ 15001200 < w ≤ 15001200 < w ≤ 1500
0,20 < t ≤ 0,35± 0,06± 0,04± 0,05± 0,035––––
0,35 < t ≤ 0,40± 0,06± 0,04± 0,05± 0,035± 0,06± 0,045± 0,07± 0,050
0,40 < t ≤ 0,60± 0,06± 0,045± 0,05± 0,040± 0,07± 0,050± 0,08± 0,060
0,60 < t ≤ 0,80± 0,07± 0,05± 0,06± 0,045± 0,08± 0,060± 0,09± 0,070
0,80 < t ≤ 1,00± 0,08± 0,06± 0,07± 0,050± 0,09± 0,070± 0,11± 0,080
1,00 < t ≤ 1,20± 0,09± 0,07± 0,08± 0,060± 0,11± 0,080± 0,13± 0,090
1,20 < t ≤ 1,60± 0,13± 0,08± 0,11± 0,070± 0,14± 0,090± 0,16± 0,110
1,60 < t ≤ 2,00± 0,15± 0,09± 0,13± 0,080± 0,17± 0,110± 0,19± 0,120
2,00 < t ≤ 2,50± 0,17± 0,12± 0,15± 0,100± 0,20± 0,130± 0,22± 0,150
2,50 < t ≤ 3,00± 0,20± 0,14± 0,17± 0,120± 0,22± 0,150± 0,25± 0,180
3,00 < t ≤ 5,00± 0,24± 0,18± 0,20± 0,16± 0,24± 0,18± 0,27± 0,24
5,00 < t ≤ 6,50± 0,25± 0,20± 0,22± 0,18± 0,25± 0,20± 0,29± 0,26

Wymiary w mm.

TOLERANCJE SZEROKOŚCI

Tolerancje szerokich taśm uzyskanych przez cięcie wzdłużne o szerokości mniejszej niż 600 mm.
Standardowe tolerancje cięcia VINCO 1)Tolerancje szerokości według EN 10143 dla szerokości nominalnych:
Klasa tolerancjiGrubość nominalna t3-1515-5050-150>150w < 125125 ≤ w < 250250 ≤ w < 400400 ≤ w < 600
Normalna t < 0,6––––0;+0,40;+0,50;+0,70;+1,0
0,6 ≤  t < 1,0––––0;+0,50;+0,60;+0,90;+1,2
1,0 ≤  t < 2,0––––0;+0,60;+0,80;+1,10;+1,4
2,0 ≤  t ≤ 3,0––––0;+0,70;+1,00;+1,30;+1,6
3,0 <  t ≤ 5,0––––0;+0,80;+1,10;+1,40;+1,7
5,0 <  t ≤ 6,5––––0;+0,90;+1,20;+1,50;+1,8
Dokładna (S)0,20 ≤ t < 0,400;+0,150;+0,150;+0,150;+0,20;+0,20;+0,20;+0,30;+0,5
0,40 ≤ t < 0,600;+0,170;+0,180;+0,200;+0,240;+0,20;+0,20;+0,30;+0,5
0,60 ≤ t < 1,000;+0,170;+0,180;+0,200;+0,240;+0,20;+0,30;+0,40;+0,6
1,00 ≤ t < 1,500;+0,200;+0,200;+0,200;+0,30;+0,30;+0,40;+0,50;+0,7
1,50 ≤ t < 2,00na zapytanie0;+0,260;+0,300;+0,320;+0,30;+0,40;+0,50;+0,7
2,00 ≤ t < 2,50na zapytanie0;+0,260;+0,300;+0,320;+0,40;+0,50;+0,60;+0,8
2,50 ≤ t ≤ 3,00na zapytaniena zapytanie0;+0,320;+0,350;+0,40;+0,50;+0,60;+0,8
3,00 < t ≤ 5,00na zapytaniena zapytanie0;+0,320;+0,350;+0,50;+0,60;+0,70;+0,9
5,0 < t ≤ 6,5––––0;+0,60;+0,70;+0,80;+1,0

Wymiary w mm. 1)Inne, zawężone tolerancje wymiarowe na podstawie porozumienia handlowego.

TOLERANCJE STRZAŁKI WYGIĘCIA

Szerokość nominalna (W)Tolerancje krzywizny krawędzi na podstawie porozumienia handlowego
Odchyłka maksymalna 2000 mm Grubość (t)
t ≤ 1.20 mmt > 1.20 mm
3 ≤ W < 610.0015.00
6 < W ≤  108.0012.00
10 < W ≤  204.006.00
20 < W ≤  3502.004.00

WŁAŚCIWOŚCI POWŁOK

STAL OCYNKOWANA według EN 10346:2015

MASA POWŁOKI

Oznaczenie powłokiCałkowita minimalna masa powłoki, obie powierzchnie g/m2Teoretyczne wartości odniesienia grubości powłoki powierzchniowej w badaniu jednopunktowym (µm)Gęstość g/cm3
Badanie trzypunktoweBadanie jednopunktoweWartość normalnaZakres
Z1001008575-127.1
Z140140120107-157.1
Z2752752352013-277.1
Z4504503853222-427,1
ZA095958075-126,6
ZA1851851551410-206,6
AZ10010085139-193.8
AZ150h1501302015-273.8

WYKOŃCZENIE POWŁOKI

ProduktTypOpis
Produkty ocynkowane (Z)Kwiat normalny (N)To wykończenie powstaje w wyniku naturalnego krzepnięcia powłoki cynkowej. W zależności od warunków cynkowania kwiat cynkowy może się nie pojawić albo mogą powstać kryształy cynku i kwiat o różnej wielkości. Nie wpływa to na jakość powłoki. Jeśli wymagany jest wyraźny kwiat, należy to wyraźnie zaznaczyć w zapytaniu ofertowym i w zamówieniu.
Kwiat minimalny (M)To wykończenie uzyskuje się przez odpowiednią kontrolę procesu krzepnięcia. Kwiat na powierzchni jest zmniejszony, czasem niewidoczny gołym okiem. Można zamówić to wykończenie, jeśli kwiat normalny (N) nie spełnia wymagań dotyczących wyglądu powierzchni.
Bez kwiatu (SF)Możemy dostarczyć wyroby bez kwiatu, co nie jest objęte żadną normą
Produkty powlekane stopem cynk-aluminium (ZA)Wykończenie tej powłoki ma metaliczny połysk wynikający ze swobodnego wzrostu kryształów cynk-aluminium podczas normalnego krzepnięcia. W zależności od warunków produkcji mogą pojawić się kryształy i kwiat o różnej wielkości. Nie wpływa to na klarowność powłoki.
Produkty powlekane stopem aluminium-cynk (AZ)Produkty muszą być dostarczane z kwiatem normalnym. Kwiat normalny to wykończenie powierzchni o metalicznym połysku, wynikającym ze swobodnego wzrostu kryształów aluminium-cynk podczas normalnego krzepnięcia.

JAKOŚĆ POWIERZCHNI

JakośćOpis
Wykończenie normalne (A):Dopuszczalne są niedoskonałości, takie jak ziarnista powierzchnia, ślady, rowki, wżery, różnice w wyglądzie powierzchni, ciemne plamy, rysy i drobne wady pasywacji. Wady mogą wynikać z gradientu naprężeń lub miejscowego nadmiaru grubości. Na kręgach mogą też wystąpić prążki i linie płynięcia.
Wykończenie ulepszone (B):Jakość powierzchni B uzyskuje się przez walcowanie wygładzające (skin pass). Przy tym wykończeniu mogą być dopuszczalne drobne niedoskonałości, takie jak wady wynikające z gradientu naprężeń, ślady walcowania wygładzającego, lekkie rysy, wady struktury powierzchni, nadmiar grubości i drobne wady pasywacji. UWAGA: do zastosowań specjalnych, po uzgodnieniu w zapytaniu ofertowym i w zamówieniu, wyroby z powłoką aluminium-krzem (AS) mogą być dostarczane z błyszczącym wyglądem. W takim przypadku powierzchnia jest typu „B”.
Jakość najwyższa (C ):Jakość powierzchni C uzyskuje się przez walcowanie wygładzające (skin pass). Kontrolowana powierzchnia powinna umożliwiać nałożenie wysokiej jakości powłoki lakierniczej. Druga powierzchnia musi mieć co najmniej właściwości wykończenia o jakości B.
ChropowatośćW zapytaniu ofertowym i w zamówieniu należy uzgodnić i sprawdzić zakres chropowatości powierzchni (wartości Ra). Nie dotyczy to stanu po walcowaniu wygładzającym (jakość powierzchni A).
 

OCHRONNA OBRÓBKA POWIERZCHNIOWA

WykończenieOpis
Pasywacja chemiczna (C)Pasywacja chemiczna chroni powierzchnię przed wilgocią i zmniejsza ryzyko powstawania produktów korozji podczas magazynowania i transportu. Miejscowe różnice koloru wynikające z tej obróbki są dopuszczalne i nie wpływają na jakość.
Naoliwiona (O)Ta obróbka również zmniejsza ryzyko powstawania produktów korozji. Warstwę oleju powinno dać się usunąć odpowiednimi rozpuszczalnikami odtłuszczającymi, które nie działają niekorzystnie na powłokę.
Pasywacja chemiczna i naoliwienie (CO)Jeśli konieczne jest zwiększenie ochrony przed powstawaniem produktów korozji, można uzgodnić połączenie tych obróbek powierzchni.
Fosforanowana (P)Ta obróbka poprawia przyczepność i działanie ochronne powłoki nakładanej przez przetwórcę. Zmniejsza również ryzyko korozji podczas transportu i magazynowania.
Fosforanowana i naoliwiona (PO)Połączenie fosforanowania i naoliwiania (PO) może poprawić podatność na kształtowanie
Uszczelniona (S)Po uzgodnieniu nakładana jest przezroczysta powłoka organiczna, na jedną lub obie strony, w ilości około 1 g/m². W zależności od rodzaju zapewnia ona dodatkową ochronę przed korozją oraz lepszą ochronę przed odciskami palców. Może poprawić właściwości ślizgowe podczas kształtowania i może służyć jako podkład pod późniejsze malowanie. Powłokę typu S należy uzgodnić w zapytaniu ofertowym i w zamówieniu.
Bez obróbki (U)

Jeśli klient nie wymaga naoliwienia i/lub pasywacji chemicznej powierzchni, należy to wyraźnie wskazać przy zapytaniu ofertowym i składaniu zamówienia.

Przybliżone odpowiedniki międzynarodowe
Klasyfikacja symboliKlasyfikacja numerycznaNorma europejska (EN)US (AISI)JAPONIA (JIS)CHINY (GB)
DX51D +Z1.0226EN 10346CS Types A, B, CA653––DX51D +ZGB/T 2518
DX52D +Z1.0350EN 10346
DX53D +Z1.0355EN 10346
DX54D +Z1.0306EN 10346
DX56D +Z1.0322EN 10346
HX300LAD +Z1.0932EN 10346
HX420LAD +Z1.0935EN 10346

TAŚMA OCYNKOWANA: RÓŻNORODNOŚĆ ZASTOSOWAŃ I ODPORNOŚĆ NA KOROZJĘ

WYRÓŻNIAJĄCE CECHY I WŁAŚCIWOŚCI TAŚM OCYNKOWANYCH

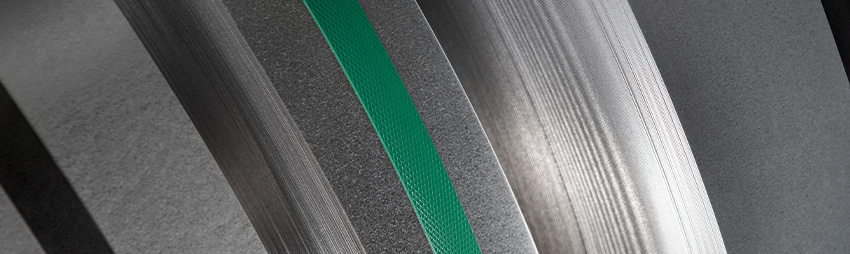
Taśmy ocynkowane charakteryzują się powłoką na bazie cynku, która chroni stal przed korozją i sprawia, że nadają się do środowisk narażonych na wilgoć. Ponadto kolejną cechą taśmy ocynkowanej jest większa odporność na zużycie w porównaniu z innymi taśmami stalowymi bez powłoki. Doskonale sprawdzają się w zastosowaniach zewnętrznych, ponieważ wytrzymują niekorzystne warunki atmosferyczne i nie wymagają skomplikowanej konserwacji dzięki powłoce ochronnej.
Szeroka gama taśm ocynkowanych, którą oferujemy w VINCO, dzieli się na dwie odmiany objęte normą EN 10346 dla płaskich wyrobów stalowych powlekanych w sposób ciągły zanurzeniowo na gorąco:

  • DX51D, DX52D, DX53D, DX54D, DX56D. Ta pierwsza grupa składa się ze stali ocynkowanych o niskiej wytrzymałości i ciągliwości, które przeszły proces zanurzeniowy na gorąco.
  • HX300LAD i HX420LAD. Z drugiej strony te składy chemiczne odnoszą się do stali o wysokiej wytrzymałości, odpowiednich do zastosowań konstrukcyjnych.

Jeśli chodzi o rodzaje powłok, niezależnie od typu stali, z której składa się taśma ocynkowana, istnieją cztery typy: +Z, złożony z cynku; +ZA, złożony ze stopu cynkowo-aluminiowego; +AZ, utworzony ze stopu aluminiowo-cynkowego. Oprócz tych powłok VINCO oferuje możliwość zamówienia taśm ocynkowanych z powłokami +ZF cynk-żelazo oraz +AS aluminium-krzem.

Właściwości mechaniczne i wymagania dotyczące twardości można znaleźć w sekcji charakterystyki mechanicznej karty produktu.
WYKOŃCZENIA I TOLERANCJE GRUBOŚCI, SZEROKOŚCI I ODCHYŁKI

Przy określaniu wykończenia taśm ocynkowanych należy uwzględnić kilka parametrów wpływających na jakość powierzchni produktu końcowego: masę powłoki, wykończenie powłoki, jakość powierzchni oraz ochronną obróbkę powierzchniową. Wszystkie te cechy i specyfikacje są objęte normą EN 10346 dla taśmy ze stali niskowęglowej ocynkowanej w sposób ciągły zanurzeniowo na gorąco do kształtowania na zimno.
Wykończenie powłoki taśm ocynkowanych może mieć normalny kwiat cynkowy (N), minimalny kwiat cynkowy (M) lub brak kwiatu cynkowego (SF). W przypadku produktów powlekanych ZA wykończenie ma metaliczny połysk dzięki kryształom powstałym ze stopu cynkowo-aluminiowego. Natomiast produkty powlekane AZ dostarczane są z wykończeniem o normalnym kwiacie cynkowym na powierzchni.

Ponadto, oprócz wykończeń, ważne jest uwzględnienie jakości powierzchni materiału w zależności od niedoskonałości: wykończenie zwykłe (A), wykończenie ulepszone (B) oraz jakość najwyższa (C). Dodatkowo przy składaniu zamówienia definiuje się zakres chropowatości, który nie dotyczy taśm o wykończeniu zwykłym (A). Wszystkie informacje na temat każdego z nich znajdują się w sekcji wykończeń karty technicznej.

Ochronna obróbka powierzchniowa może być kilku typów, a wszystkie mają na celu poprawę właściwości taśm ocynkowanych poprzez zmniejszenie ryzyka korozji: pasywacja chemiczna (C), naoliwienie (O), pasywacja chemiczna i naoliwienie (CO), fosforanowanie (P), fosforanowanie i naoliwienie (PO), uszczelnienie (S).Istnieje również opcja wyboru materiału bez obróbki (U) przy składaniu zamówienia.

Sprawdź wymiary dla tolerancji grubości, szerokości i odchyłki w odpowiedniej sekcji karty produktu i wybierz tę, która najlepiej odpowiada Twoim potrzebom.