Taśma mosiężna

WŁAŚCIWOŚCI MECHANICZNE EN 1652 / EN 1654 TAŚMA MOSIĘŻNA

OznaczeniaWytrzymałość na rozciąganie RmUmowna granica plastyczności 0,2% Rp₀,₂ (N/mm²)Wydłużenie 1)Twardość HV
N/mm²A₅₀mm dla grubości do 2,5 mm (włącznie) %A₅₀mm dla grubości powyżej 2,5 mm %
MateriałStan metalurgicznymin.maks.min./maks.min.maks.
SymbolNumermin.min.
CuZn10CW501LR240240290(max. 140)3645
H0505080
R280280360(min. 200)1320
H08080110
R350350(min. 290)48
H110110
CuZn15CW502LR260260310(max. 170)3645
H0555585
R300300370(min. 150)1625
H08585115
R350350420(min. 250)812
H105105135
R410410490(min. 360)34
H125125155
R4804805602
H150150180
R550550
H170170
CuZn30CW505LR350350430(min. 170)2125
H09595125
R410410490912
H120120155
R48048056046
H150150180
R5505506402
H170170200
R630630
H190190
CuZn33CW506LR280280380(max. 170)4050
H0555590
R350350430(min. 170)2331
H09595125
R420420500(min. 300)613
H125126155
R500500(min. 450)
H155155
CuZn37CW508LR300300370(max. 180)3846
H0555595
R350350440(min. 170)1928
H09595125
R410410490(min. 300)812
H120120155
R480480560(min. 430)3
H150150180
R550550(min. 500)
H170170
CuZn38Pb2CW608NR340340420(max. 240)3343
H07575110
R400400480(min. 200)1423
H110110140
R470470550(min. 390)612
H140140170
R540540(min. 490)
H165165
CuZn39Pb2CW612NR360360440(max. 270)3040
H09090120
R420420600(min. 270)1220
H120120150
R490490570(min. 420)9
H150150180
R560560(min. 510)
H175175

UWAGA – Liczby w nawiasach nie są wymaganiami normy, podano je wyłącznie w celach informacyjnych. 1) Podane wartości mają charakter orientacyjny i opierają się na EN1652 i EN1654. Dla CuZn15 i CuZn30 wartości wydłużenia są zgodne z EN1652, dla grubości od powyżej 0.25mm do 1mm włącznie.

OznaczenieENSkład chemiczny w % (mm)
SymboliczneNumeryczneMin. CuMaks. CuMaks. AlMaks. FeMaks. NiMin. PbMaks. PbMaks. SnMin. ZnInne łącznie maks.
CuZn10CW501LEN 165289.091.00.020.050.30.050.1Rest0.1
CuZn15CW502LEN 1654 / EN 165284.086.00.020.050.30.050.1Rest0.1
CuZn30CW505LEN 1654 / EN 165269.071.00.020.050.30.050.1Rest0.1
CuZn33CW506LEN 165266.068.00.020.050.30.050.1Rest0.1
CuZn37CW508LEN 165262.064.00.050.10.30.10.1Rest0.1
CuZn38Pb2CW608NEN 165260.061.00.050.20.31.62.50.2Rest0.2
CuZn39Pb2CW612NEN 165259.060.00.050.30.31.62.50.3Rest0.2

UWAGA / EN 1652 i EN 13599: Suma innych pierwiastków, z wyjątkiem Cu, jest definiowana jako suma zawartości Ag, As, Bi, Cd, Co, Cr, Fe, Mn, Ni, O, P, Pb, S, Sb, Se, Si, Sn, Te i Zn, z wyłączeniem każdego pierwiastka, dla którego wartość jest określona indywidualnie.

OznaczenieENGęstość1) g/cm³
SymboliczneNumeryczneok.
CuZn10CW501LEN 16528.8
CuZn15CW502LEN 1654 / EN 16528.8
CuZn30CW505LEN 1654 / EN 16528.5
CuZn33CW506LEN 16528.5
CuZn37CW508LEN 16528.4
CuZn38Pb2CW608NEN 16528.4
CuZn39Pb2CW612NEN 16528.4

1) Wyłącznie w celach informacyjnych.

TOLERANCJE GRUBOŚCI EN 13599 / EN 1652

Grubość nominalnaTolerancja grubości dla szerokości nominalnych wg EN 13599/ EN 1652
>10 < i ≤ 200200 < i ≤ 350350 < i ≤ 700700 < i ≤ 10001000 < i ≤ 1250
normalna (Klasa A)specjalna (Klasa B)
0.05 1)0.1± 10% 2)
0.10.2± 0.010± 0.007± 0.015
0.20.3± 0.015± 0.010± 0.020± 0.03± 0.04
0.30.4± 0.018± 0.012± 0.022± 0.04± 0.05± 0.07
0.40.5± 0.020± 0.015± 0.025± 0.05± 0.06± 0.08
0.50.8± 0.025± 0.018± 0.030± 0.06± 0.07± 0.09
0.81.2± 0.030± 0.022± 0.040± 0.07± 0.09± 0.10
1.21.8± 0.035± 0.028± 0.06± 0.08± 0.10± 0.11
1.82.5± 0.045± 0.035± 0.07± 0.09± 0.11± 0.13
2.53.2± 0.055± 0.040± 0.08± 0.10± 0.13± 0.17
3.24.0± 0.10± 0.12± 0.15± 0.20
4.05.0± 0.12± 0.14± 0.17± 0.23
5.06.0± 0.14± 0.16± 0.20± 0.26

Wymiary w mm. 1) Łącznie z wartością 0.05. 2) ± 10% grubości nominalnej

TOLERANCJA GRUBOŚCI DLA MATERIAŁU POWLEKANEGO

EN 13148. Grubość taśmy cynowanej musi spełniać wymaganą kombinację tolerancji grubości taśmy (tabela powyżej) oraz zakresu grubości zamówionych powłok, dla obu stron.
EN 14436. Grubość taśmy przed cynowaniem musi być zgodna z przybliżonymi tolerancjami podanymi w tabeli powyżej. Tolerancja grubości taśmy cynowanej musi uwzględniać minimalną i maksymalną grubość powłoki.

TOLERANCJE SZEROKOŚCI TAŚM

Grubość nominalna tStandardowe tolerancje cięcia wzdłużnego VINCO2)Tolerancje szerokości dla szerokości nominalnych wg EN 13599/ EN 1654
<3-1515-5050-150>150do 50 włączniepowyżej 50 do 100 włączniepowyżej 100 do 200 włączniepowyżej 200 do 350 włączniepowyżej 350 do 500 włączniepowyżej 500 do 700 włączniepowyżej 700 do 1250 włącznie
0,050,10;+0,21)
0,10,20;+0,153)0;+0,153)0;+0,153)0;+0,23)0;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,20,40;+0,150;+0,150;+0,150;+0,20;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
0,410;+0,170;+0,180;+0,20;+0,240;+0,20;+0,30;+0,40;+0,60;+1,00;+1,50;+2,0
11,50;+0,20;+0,20;+0,20;+0,30;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
1,52on request0;+0,260;+0,30;+0,320;+0,30;+0,40;+0,50;+1,00;+1,20;+1,50;+2,0
22,5on request0;+0,260;+0,30;+0,320;+0,50;+0,60;+0,70;+1,20;+1,50;+2,00;+2,5
2,53on requeston request0;+0,320;+0,350;+1,00;+1,10;+1,20;+1,50;+2,00;+2,50;+3,0
35on requeston request0;+0,320;+0,350;+2,00;+2,30;+2,50;+3,00;+4,00;+5,00;+6,0

Wymiary w mm. 1) Łącznie z wartością t=0.05 2) Możliwe są inne, węższe tolerancje wymiarowe na podstawie porozumienia handlowego . 3) Łącznie z wartością t=0,1

TOLERANCJE DŁUGOŚCI 13599

Tolerancje długości blach grubych, blach cienkich i taśm ciętych na długość do 5000mm.
DługośćGrubość nominalnaTolerancja długości
Without rolling (M)up to & including 25±50
Fixed length (F)5 and above0; +10
over 5 and up to 10 inclusive0; +15

Wymiary w mm.

TOLERANCJE SIERPOWATOŚCI KRAWĘDZI

Szerokość nominalna (W)Tolerancje sierpowatości krawędzi na podstawie porozumienia handlowegoTolerancje sierpowatości krawędzi wg normy EN 13599
Maksymalne odchylenie 1000 mm Grubość (t)Maksymalne odchylenie 1000 mm Grubość (t)
t ≤ 1.20 mmt > 1.20 mmt ≤ 0.5 mm0.5 < t ≤ 1.20 mm1.20 < t ≤ 2.50 mm2.50 < t ≤ 3.20 mm3.20 < t ≤ 5.00 mm
3 ≤ W < 62.504.00
6 < W ≤  102.003.00
10 < W ≤  151.001.507.00 1)10.00
15 < W ≤  201.001.504.006.008.00
20 < W ≤  300.501.004.006.008.00
30 < W ≤  500.501.003.004.006.007.00*under a commercial agreement
50 < W ≤  3500.501.002.003.004.005.00
350 < W ≤  12502.003.004.005.00

MATERIAŁ NIEPOKRYTY

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w porozumieniu między klientem a dostawcą przy zapytaniu ofertowym i w zamówieniu. Zazwyczaj na produktach walcowanych na zimno pozostaje niewielka resztkowa warstwa smaru, co jest dopuszczalne, o ile nie określono inaczej.

CHROPOWATOŚĆ EN 1654

Należy to uzgodnić między klientem a dostawcą przy zapytaniu ofertowym i potwierdzeniu zamówienia.

STAN POWIERZCHNI EN 13599

Taśmy muszą być czyste i wolne od szkodliwych wad, które należy określić w porozumieniu między klientem a dostawcą w zapytaniu ofertowym i w zamówieniu. Zazwyczaj na produktach ciągnionych na zimno pozostaje niewielka resztkowa warstwa smaru, co jest dopuszczalne, o ile nie określono inaczej. Przebarwienia są dopuszczalne, o ile nie są szkodliwe dla użytkowania produktu.

POWŁOKI CYNOWE

Powłoki cynowe dla taśm oraz taśm z miedzi i stopów miedzi:
Rodzaj powłokiNorma
ElektrolitycznaEN 14436
Na gorącoEN 13148

ELEKTROLITYCZNA EN 14436

RODZAJE PROCESU CYNOWANIA ELEKTROLITYCZNEGO ORAZ RODZAJE POWŁOK CYNOWYCH I STOPÓW CYNY EN 14436
PostępowanieOpis
Postępowanie dla powłok elektrolitycznych matowych.To standardowe powłoki tradycyjnej kąpieli elektrolitycznej.
Postępowanie dla powłok elektrolitycznych błyszczących.Powłoki o wyglądzie błyszczącym są uzyskiwane poprzez zastosowanie kąpieli, które zawierają jeden lub więcej odpowiednich środków nabłyszczających (nabłyszczaczy). Ich obecność może okazać się niepożądana w kontekście późniejszych operacji stapiania lub miękkiego lutowania. Z drugiej strony, może być korzystna ze względu na właściwości tarcia (kontakt o niewielkim tarciu lub z poślizgiem).
Postępowanie dla powłok elektrolitycznych rozjaśnianych przez przepływy (flow brightening).Powłoki rozjaśniane przez przepływy otrzymywane są poprzez podgrzanie matowej powłoki elektrolitycznej powyżej jej temperatury topnienia przez kilka sekund, a następnie schłodzenie. Powłoki zachowują połysk po schłodzeniu. W praktyce rozjaśnianie przez przepływy na pasie nie jest używane do powłok o grubościach większych niż 5 μm (ryzyko poślizgu) ani do powłok, które już są błyszczące.

UWAGA – W powłokach elektrolitycznych cynowych może wystąpić samoistny wzrost metalicznych włókien (na przykład łączny efekt wilgoci i naprężeń mechanicznych). Zjawisko to jest wysoce niepożądane w zastosowaniach elektrotechnicznych (ryzyko zwarcia). Ryzyko jego wystąpienia można zmniejszyć przez rozjaśnianie przez przetapianie, stosowanie powłok ze stopu cyny i ołowiu lub wprowadzenie odpowiedniej warstwy podkładowej.

RODZAJE POWŁOK ELEKTROLITYCZNYCH I STOPÓW CYNY ZGODNIE Z OBOWIĄZUJĄCĄ NORMĄ EN 14436

Grubość powłoki μmRodzaje powłok
min.maks.Sn błyszcząca (Snb)Sn matowa (Snm)Sn rozjaśniana przez przetapianie (Snf)
1AsN/AAs
0.81.2AsN/A*
1.52.5BAsB – R
24B – CRB – R
36B – CRN/A
5B – CR – CN/A

UWAGA 1: Zastosowania:

  • N/A: nie dotyczy
  • B: poprawia przydatność do lutowania miękkiego
  • *: zmniejsza siły tarcia
  • C: odporność na korozję
  • R: zmniejszenie rezystancji elektrycznej styku
  • As: poprawiony wygląd

UWAGA 2: Te typowe wartości mają charakter informacyjny i mogą zostać zmienione na podstawie porozumienia między klientem a dostawcą.

SKŁAD CYNY I STOPÓW CYNY EN 14436

Rodzaj powłokiOznaczenie materiałuSkład w % (udział masowy)
Min. SnInne, łącznie
Sn błyszcząca (Snb)Sn9999Śladowe ilości
Sn matowe(Snm) o Sn rozjaśniane przez przepływy(Snf)Sn99.5099.5Śladowe ilości

ZANURZENIOWA NA GORĄCO EN 13148

WYGLĄD EN 13148. CYNOWANIE ZANURZENIOWE NA GORĄCO
Grubości (wartości średnie) i preferowane zakresy grubości powłok:
GrubośćZakres grubościZastosowanie
µmµm
wartość średniaoddo włącznie
1.450.72.2Ochrona przed utlenieniem powierzchni, aspekt dekoracyjny, zmniejszenie sił tarcia.
213Ochrona przed utlenieniem powierzchni, aspekt dekoracyjny, zmniejszenie sił tarcia.
3.525Ochrona przed korozją
537Wydłużenie okresu użytkowania
7.5510Pomoc w lutowaniu miękkim
10713Pomoc w lutowaniu miękkim
Wygląd zależy od rodzaju chłodzenia filmu ciekłego, rodzaju powłoki i techniki użytej do usunięcia nadmiaru stopionego metalu. Powierzchnia może mieć wygląd błyszczący lub matowy, albo kombinację obu. Wygląd powłoki nie wpływa na jej przydatność. Jeśli istnieją szczególne wymagania dotyczące wyglądu powłoki, należy je uzgodnić w momencie zapytania ofertowego i/lub zamówienia.
Przybliżone odpowiedniki międzynarodowe
SymboliczneNumeryczneENAMERYKAŃSKIJAPOŃSKICHIŃSKI
USJISGB
CuZn10CW501LEN 1652
CuZn15CW502LEN 1654 / EN 1652
CuZn30CW505LEN 1654 / EN 1652
CuZn33CW506LEN 1652C26800C 2680
CuZn37CW508LEN 1652C27400C 2720H62
CuZn38Pb2CW608NEN 1652
CuZn39Pb2CW612NEN 1652

TAŚMA MOSIĘŻNA: SKŁAD I SZCZEGÓŁY

WYKOŃCZENIA I RODZAJE POWŁOK

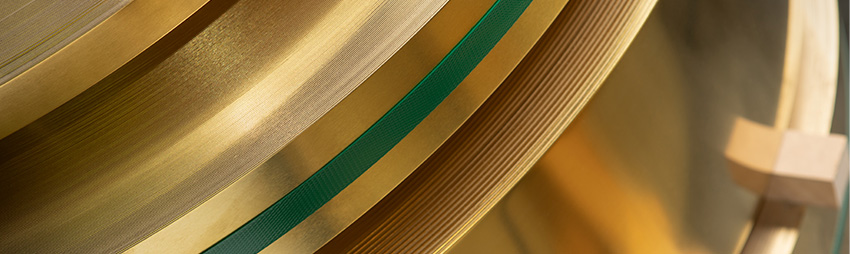
Taśma mosiężnajest przeznaczona do zastosowań przemysłowych lub dekoracyjnych i składa się ze stopu miedzi i cynku oraz innych metali. Mosiądz jest materiałem nadającym się do recyklingu, wysoce odpornym na utlenianie i korozję.

Oprócz możliwości dostarczenia niepokrytej taśmy mosiężnej, chropowatość (wg EN 1654) i stan powierzchni (wg EN 13599) są ujęte w normie i muszą być uzgodnione między klientem a dystrybutorem.

Taśma metalowa ze stopów miedzi jest dostarczana z dwoma rodzajami powłok cynowych: elektrolitycznymi i zanurzeniowymi na gorąco.

Opcje dostępne dlapowłoki typu elektrolitycznego(wg EN 14436) są następujące:

  • Matowa powłoka elektrolityczna: wynikiem jest standardowe wykończenie tradycyjnej kąpieli elektrolitycznej.
  • Błyszcząca powłoka elektrolityczna: do kąpieli dodaje się rozjaśniacze, które mogą być niepożądane w późniejszych operacjach przetapiania lub lutowania miękkiego, albo przeciwnie, korzystne dla właściwości ciernych.
  • Powłoka elektrolityczna rozjaśniana przez przetapianie: powłokę tę uzyskuje się przez podgrzanie matowej powłoki elektrolitycznej powyżej jej temperatury topnienia, a następnie schłodzenie. Nie stosuje się jej na taśmach o grubości powyżej 5µm ze względu na ryzyko poślizgu, ani do powłok, które są już błyszczące.

Oprócz tej powłoki, VINCO oferujepowłokę na gorąco: cynowanie zanurzeniowe na gorąco(wg EN 13148). W tym przypadku taśma mosiężna jest pokryta warstwą cyny, która chroni, w zależności od zakresu µm, przed utlenianiem powierzchni. Powłoka ta nadaje produktowi dekoracyjny wygląd, zmniejsza siły tarcia, wydłuża okres użytkowania i ułatwia lutowanie miękkie. Wygląd powierzchni może być błyszczący lub matowy, albo kombinacją obu, bez wpływu na przydatność produktu. W razie wątpliwości, która powłoka jest bardziej odpowiednia dla Państwa przypadku, prosimy o kontakt.
POJEMNOŚCI I OPCJE DOSTAWY TAŚM MOSIĘŻNYCH

Aby określić masę i wymiary kręgu, mamykalkulator masyktóry uwzględnia średnicę wewnętrzną i zewnętrzną taśmy, na podstawie ciężaru właściwego materiału. W przypadku mosiądzu, niezależnie od formatu dostawy, wynosi on 8.7 kg/dm³. Dzięki temu uzyskają Państwo dokładniejsze dane dotyczące masy.

Opcje dostawy dostępne w VINCO dzielą się na trzy główne kategorie:

  • W rolkach z bandażowaniem: ten rodzaj opakowania spina taśmę, aby zapewnić większą stabilność podczas transportu towarów. W tym wariancie produkt może być dostarczany spięty według układu – promieniowo lub obwodowo –, według materiału – plastikowego lub metalowego –, według układu kręgów (zgodnie lub przeciwnie do ruchu wskazówek zegara), z separacją między kręgami i z rdzeniem tekturowym.

  • Dostawa taśmy nawiniętej na szpulę wykorzystuje materiał, nadając taśmie jednorodność, przy użyciu szpul z rdzeniem drewnianym, metalowym, plastikowym lub tekturowym. 

  • Taśma w formacie Helycoil zawiera tekturowe przekładki, które grupują produkt w formie rolki lub krążka.

Ponadto opakowanie i paletyzacja, w których możemy dostarczać taśmę, występują na różnych rodzajach palet: kwadratowych, okrągłych, wykonanych na zamówienie lub europaletach.

Wszystkie te opcje dostawy i rodzaje opakowań obejmują elementy zabezpieczające gwarantujące, że produkt dotrze w idealnym stanie: pudło, pokrywę, tekturę pośrednią lub bloki drewniane, narożniki ochronne, worek plastikowy antypyłowy, papier i folię antywilgociową VCI, opakowania fitosanitarne i morskie oraz worki antywilgociowe.